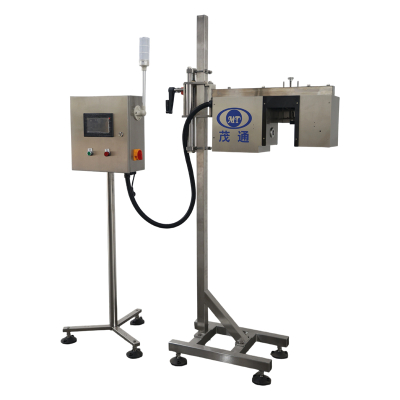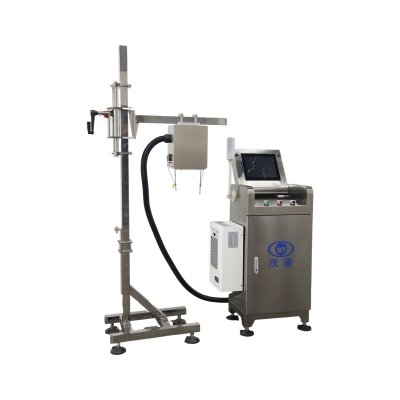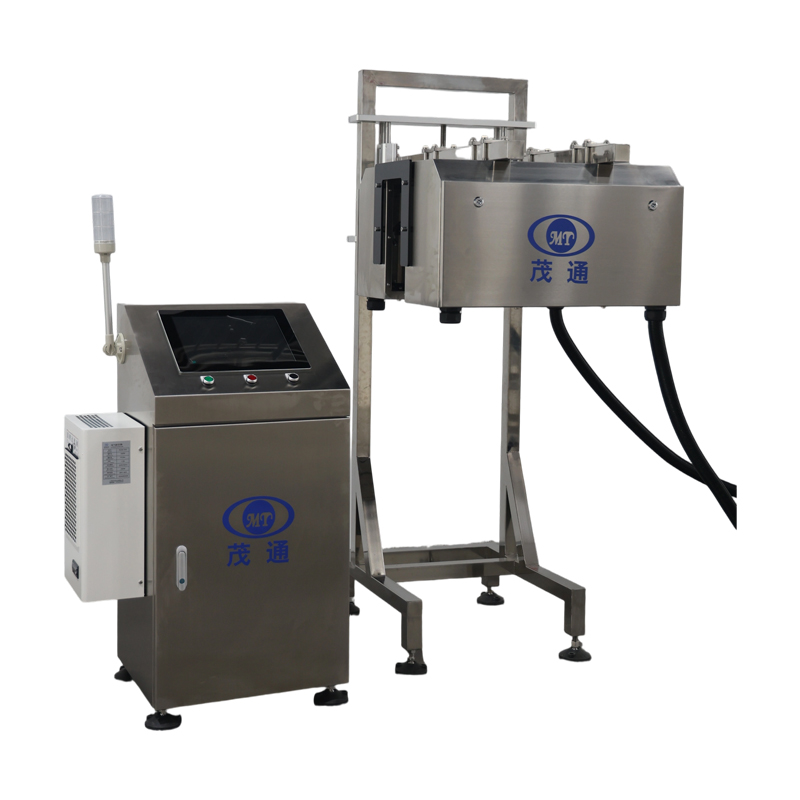
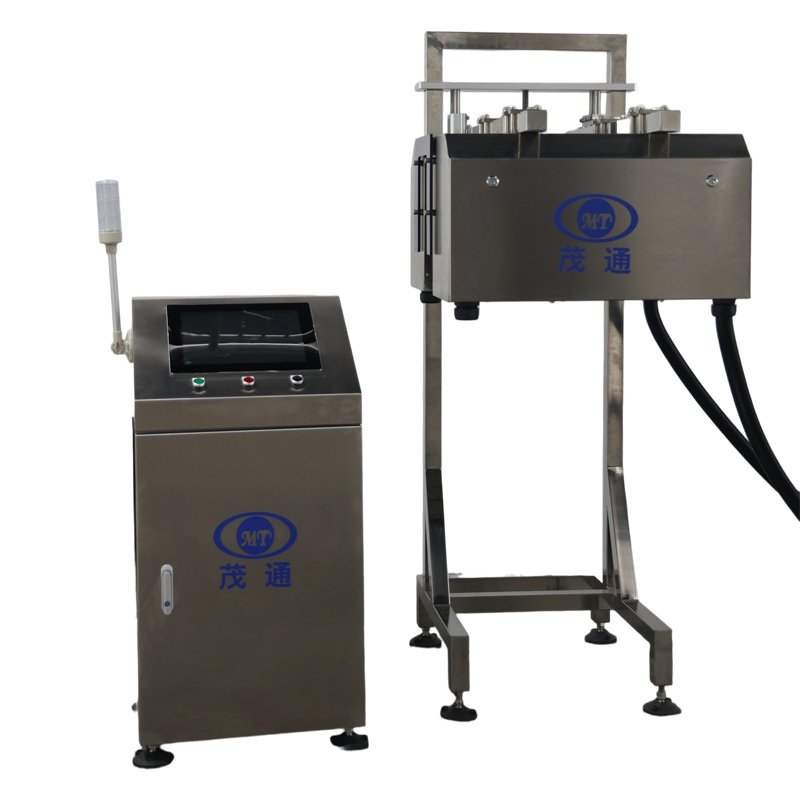
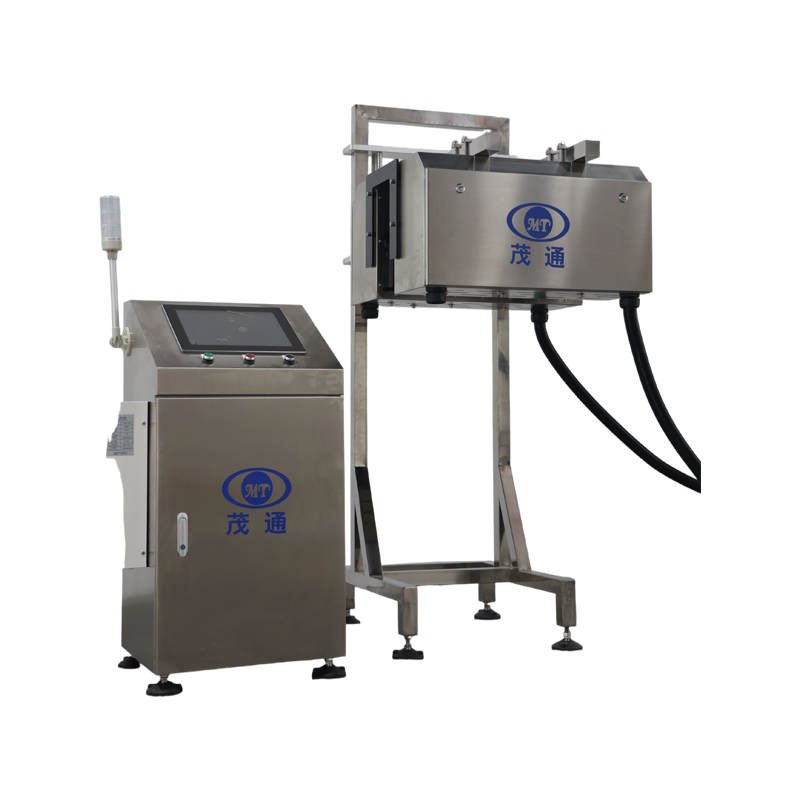
Mesin Inspeksi Kode
1. Algoritma canggih ini stabil dan memiliki akurasi deteksi yang tinggi
2. Mendeteksi berbagai posisi kode
3. Kecepatan maksimum mencapai 72000 BPH
I. Deskripsi Umum Sistem
1. Nama Proyek
Sistem Inspeksi Visi Botol PET Terintegrasi untuk Tutup, Cincin Anti-Rusak, Level Cairan, dan Inspeksi Kode Inkjet
2. Gambaran Umum dan Fungsi Sistem
Sistem inspeksi dirancang untuk memberikan kontrol kualitas yang berkelanjutan dan sepenuhnya otomatis untuk botol PET sepanjang proses produksi. Sistem ini melakukan inspeksi menyeluruh terhadap pemasangan tutup, integritas cincin anti-rusak, level pengisian cairan, dan informasi yang dicetak dengan inkjet.
Sistem secara otomatis menganalisis setiap botol berdasarkan standar kualitas yang telah ditentukan. Setiap botol yang teridentifikasi tidak sesuai akan dilacak dan secara otomatis dikeluarkan dari jalur produksi, memastikan hanya produk yang memenuhi syarat yang melanjutkan ke tahap produksi berikutnya.
3. Kecepatan Jalur Maksimum
Hingga 60.000 botol per jam
4. Jenis Wadah yang Berlaku
Botol PET
5. Rentang Pengisian yang Berlaku
200 mL hingga 2 L
II. Persyaratan Instalasi dan Lingkungan
1. Ketinggian Instalasi yang Berlaku
5 hingga 3.000 meter di atas permukaan laut
2. Suhu Pengoperasian
5°C hingga 40°C
3. Kelembaban Relatif yang Direkomendasikan
50% hingga 65% RH
4. Persyaratan Lokasi Instalasi
Pelanggan harus menyediakan area pemasangan dengan fondasi yang rata, stabil, dan memiliki daya dukung yang memadai. Lokasi tersebut harus memenuhi semua standar nasional yang berlaku dan menyediakan kondisi yang cukup untuk pemasangan, pengujian, dan pengoperasian sistem inspeksi yang aman dan berkelanjutan.
Lingkungan pemasangan juga harus menyediakan ruang dan aksesibilitas yang memadai untuk pengoperasian peralatan, inspeksi, perawatan, dan penyesuaian.
5. Persyaratan Penyimpanan Peralatan
Sebelum pemasangan dan pengujian, semua peralatan dan komponen harus disimpan di lingkungan yang memenuhi persyaratan penyimpanan nasional yang berlaku.
Untuk periode penyimpanan yang lama, langkah-langkah perlindungan yang tepat harus diambil, termasuk pemeriksaan berkala, pelumasan, dan perlindungan lingkungan. Langkah-langkah ini dimaksudkan untuk mencegah korosi, kerusakan permukaan, deformasi komponen, atau kerusakan lain yang dapat berdampak buruk pada instalasi, komisioning, atau operasi normal peralatan selanjutnya.
III. Utilitas dan Persyaratan Operasional
1. Catu Daya Listrik
220 VAC, 50 Hz, satu fasa
Pasokan daya listrik yang diperlukan harus disediakan oleh pelanggan.
Setiap persyaratan kelistrikan khusus atau non-standar harus dikonfirmasi sebelum desain dan pembuatan peralatan. Perubahan pada pasokan daya standar mungkin memerlukan modifikasi pada sistem kelistrikan dan konfigurasi peralatan dan akibatnya dapat memengaruhi jadwal pembuatan, waktu pengiriman, dan penawaran akhir.
2. Total Daya Terpasang
Sekitar 2,4 kW
3. Tegangan Kontrol
24 VDC
4. Persyaratan Udara Bertekanan
Tekanan yang ditentukan: 4–12 Pa
Pelanggan bertanggung jawab untuk menyediakan sumber udara tekan pabrik dan menghubungkan pipa pasokan udara ke saluran masuk pneumatik yang ditentukan pada peralatan inspeksi.
Catatan Teknis:
Unit tekanan pneumatik harus dikonfirmasi sebelum spesifikasi teknis akhir dirilis. Kisaran 4–12 Pa sangat rendah untuk sistem pneumatik industri konvensional. Jika spesifikasi yang dimaksud adalah 4–12 bar atau 0,4–1,2 MPa, nilai yang sesuai harus diperbaiki dalam dokumen akhir.
IV. Konfigurasi Peralatan dan Alur Kerja Inspeksi
1. Instalasi dan Integrasi
Sistem inspeksi dirancang untuk diintegrasikan ke dalam jalur konveyor botol PET yang sudah ada milik pelanggan di hilir proses pengisian.
Posisi pemasangan akhir harus ditentukan berdasarkan tata letak jalur produksi aktual, konfigurasi konveyor, jarak antar botol, kecepatan pengangkutan, ruang pemasangan yang tersedia, dan jarak inspeksi yang diperlukan. Peralatan harus diposisikan untuk memastikan penyajian botol yang stabil dan akuisisi gambar yang andal.
2. Item Inspeksi
Sistem ini mampu mengidentifikasi cacat dan kelainan kualitas berikut:
Tutup hilang
Tutup terpasang di atas posisi yang ditentukan
Tutup botol miring atau tidak sejajar dengan benar
Cincin anti-rusak yang rusak, tidak lengkap, atau patah
Tingkat cairan di bawah batas yang ditentukan
Kode inkjet hilang
Cetakan inkjet yang tidak normal, berlebihan, tidak lengkap, atau tidak sesuai
3. Prosedur Inspeksi dan Kontrol
3.1 Identifikasi dan Pelacakan Botol
Ketika botol PET memasuki zona inspeksi, sensor fotolistrik mendeteksi posisinya dan menghasilkan sinyal pemicu yang sesuai.
Setelah menerima pemicu, sistem kontrol mendaftarkan botol dan memberikan ID pelacakan yang unik. Enkoder secara bersamaan memberikan umpan balik posisi secara terus-menerus, sehingga sistem kontrol dapat memantau pergerakan botol di sepanjang konveyor secara akurat.
3.2 Akuisisi Gambar dan Analisis Visual
Saat botol mencapai posisi inspeksi yang ditentukan, kamera visi yang relevan dipicu untuk menangkap gambar area inspeksi yang diperlukan, termasuk:
Tutup botol dan cincin anti-rusak
Tingkat pengisian cairan
Informasi yang dicetak dengan tinta
Gambar yang ditangkap dikirimkan ke sistem pemrosesan visi, di mana algoritma pemrosesan gambar khusus menganalisis karakteristik yang relevan dan membandingkan hasil inspeksi dengan kriteria kualitas yang telah ditentukan.
Hasil inspeksi dan status sistem saat ini ditampilkan pada HMI secara real-time, memungkinkan operator untuk memantau kondisi produksi dan inspeksi. Pada saat yang sama, hasil inspeksi dikirim ke PLC untuk pelacakan dan kontrol penolakan selanjutnya.
3.3 Penolakan Otomatis Botol Cacat
Ketika sebuah botol diidentifikasi sebagai tidak sesuai, sistem menyimpan hasil inspeksi dan ID pelacakannya. Botol tersebut kemudian dipantau secara terus-menerus berdasarkan umpan balik posisi encoder saat bergerak menuju stasiun penolakan.
Setelah botol cacat mencapai posisi penolakan yang telah ditentukan, PLC mengirimkan sinyal kontrol ke mekanisme penolakan. Perangkat penolak beroperasi pada waktu yang tepat untuk mengeluarkan botol yang tidak sesuai dari alur produksi utama.
Botol yang memenuhi syarat tetap berada di konveyor dan melanjutkan proses produksi tanpa gangguan.
Melalui operasi terkoordinasi dari inspeksi visual, identifikasi botol, pelacakan berbasis encoder, kontrol PLC, dan penolakan otomatis, sistem ini menyediakan inspeksi kualitas yang stabil dan andal yang cocok untuk produksi botol PET berkecepatan tinggi.
4. Komponen mekanis peralatan
model
|
Nama |
Komponen |
Deskripsi Fungsional |
Catatan
|
1 |
Kabinet distribusi |
Terdiri dari prosesor gambar, prosesor antarmuka, pengontrol strobo, dan PLC. |
Menyediakan daya ke seluruh sistem, memproses gambar, dan mengontrol penolakan produk cacat. |
|
2 |
Modul deteksi |
Sumber cahaya LED, kamera CCD industri, dan sensor. |
Secara dinamis menangkap gambar botol PET. |
|
3 |
Perangkat penolakan |
Komponen utama meliputi katup solenoid dan komponen mekanis. |
Menerima sinyal dan mengontrol penolakan produk cacat. |
5. Komposisi kelistrikan peralatan
model
|
Nama |
Satuan |
Catatan Merek |
Jumlah |
1 |
Komputer industri pencitraan tertanam (4 port Ethernet) i5+4G+120G |
Satuan |
Taiwan Chaoen, tahan debu, kecepatan pemrosesan cepat, dan stabilitas yang sangat baik |
1 |
2 |
Kamera digital gigabit kecepatan tinggi DAHUA |
Satuan |
Resolusi 680x480, diimpor dari Kanada, merek terdepan di industri |
4 |
3 |
Modul I/O kamera |
Set |
Buatan China |
4 |
4 |
Lensa |
Buah |
COMPUTAR 6MP, 12mm |
4 |
5 |
Kabel kamera-50/30 baris |
Buah |
Buatan China, 5m |
4 |
6 |
Catu daya DC MW.24v 75/120W (DRP-75/120-24) |
Buah |
Taiwan Mean Well |
2 |
7 |
PLC |
Buah |
Maotong dikembangkan secara mandiri |
1 |
8 |
Layar sentuh |
Buah |
IEI Taiwan 15 inci |
1 |
9 |
Pengontrol sumber cahaya |
Satuan |
Dibuat khusus di China, pemicu asinkron 4 arah, teknologi kontrol kedipan layar, memperpanjang umur sumber cahaya secara signifikan |
1 |
10 |
Sumber cahaya foto |
Satuan |
Pencahayaan permukaan khusus, inframerah, dan biru |
4 |
11 |
Panel distribusi daya |
Buah |
Buatan China, material 304, finishing disikat, diasam, dioksidasi, dan disikat |
1 |
12 |
Penolak tahap tunggal Mono |
Buah |
Dibuat khusus, tipe dorong udara, material 304 |
1 |
13 |
Silinder unit penolak |
Buah |
Silinder kecepatan tinggi Norgren, Inggris |
1 |
14 |
Katup solenoid unit penolak |
Buah |
Katup solenoid kecepatan tinggi MAC, AS, kecepatan respons 4,9ms |
1 |
15 |
Encoder |
Buah |
Buatan China, Hode, tipe inkremental |
1 |
16 |
Komponen listrik tegangan rendah |
Buah |
Schneider, Prancis |
Beberapa |
17 |
Sistem pemrosesan gambar |
Buah |
Dikembangkan secara mandiri oleh Maotong, dapat mengembangkan V3.0 sesuai kebutuhan pelanggan |
1 |
18 |
Unit pendingin peralatan khusus - AC industri |
Buah |
Shanghai Highly Special, kapasitas pendinginan 320W |
1 |
19 |
Blok terminal |
Buah |
Honeywell, AS |
Beberapa |
20 |
Sensor fotolistrik |
Buah |
Leuze, Aurora PNP |
1 |
21 |
Komponen listrik lainnya |
Buah |
- |
Beberapa |
22 |
Material kabinet dan perawatan permukaan |
Buah |
Material 304, bagian mekanis igus®, disikat, diasam, dioksidasi, dan hasil akhir disikat. |
1 |
23 |
Lampu alarm |
- |
Beberapa |
|
24 |
Pemisah minyak-air |
- |
Lampu menara tiga warna Schneider |
Beberapa |
25 |
Relai |
Buah |
1 |
|
26 |
Material kaca |
Buah |
AirTac |
1 |
6. Diagram struktur kabinet pengujian
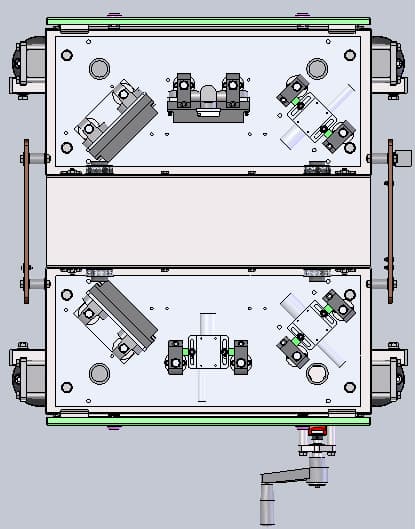
Deteksi level cairan penutup
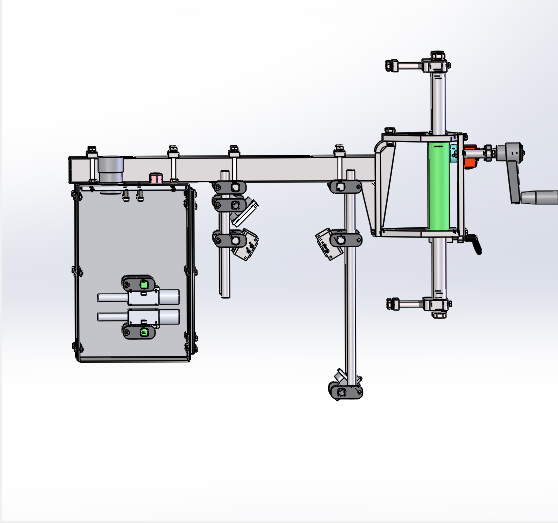
Deteksi level cairan penutup
7. Inspeksi Tutup
Unit inspeksi ini dilengkapi dengan tiga kamera CCD yang diposisikan pada sudut pandang berbeda untuk memperoleh gambar menyeluruh dari setiap botol dan meminimalkan potensi titik buta inspeksi. Lensa optik khusus disertakan untuk mengontrol dan menyaring cahaya yang masuk, membantu menjaga pengambilan gambar yang konsisten dan berkualitas tinggi selama operasi. Modul ini terutama dirancang untuk mengidentifikasi kelainan terkait tutup botol, termasuk tutup yang hilang, tutup yang terlalu menonjol atau tidak terpasang dengan benar, tutup yang miring, serta tutup yang retak atau rusak.
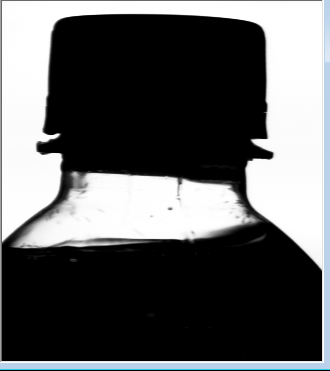
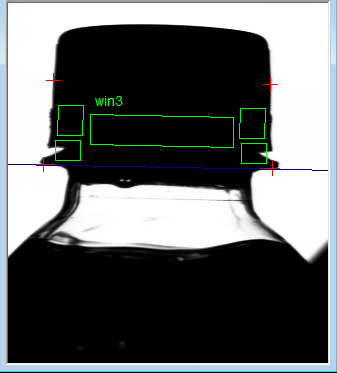
Gambar penutupan botol PET yang ditangkap oleh kamera CCD
8. Deteksi Level Cairan
Unit pemeriksaan level cairan menggunakan kamera CCD untuk menangkap gambar tampak depan setiap botol. Selama pengambilan gambar, botol distabilkan sementara untuk meminimalkan pergerakan cairan dan memastikan permukaan cairan tetap relatif horizontal, sehingga kondisi pemeriksaan tetap konsisten.
Gambar yang ditangkap diproses melalui prosedur pemrosesan gambar khusus untuk meningkatkan perbedaan antara area yang terisi dan tidak terisi. Bagian yang terisi cairan ditampilkan sebagai area gelap, sedangkan bagian kosong di atas permukaan cairan ditampilkan sebagai area terang.
Algoritma visi khusus mengidentifikasi antarmuka cairan-udara dan menentukan posisinya relatif terhadap tingkat referensi yang telah ditetapkan. Level cairan yang diukur kemudian dibandingkan dengan batas penerimaan yang ditentukan untuk menentukan apakah botol memenuhi standar pengisian yang disyaratkan.
9. Inspeksi Pencetakan Tinta
Unit inspeksi inkjet menggunakan kamera CCD untuk mengambil gambar tanda cetak pada badan botol dan tutupnya. Gambar yang diambil dianalisis oleh algoritma pemrosesan visi khusus untuk menilai keberadaan, lokasi, keterbacaan, konsistensi, dan kualitas keseluruhan dari informasi yang dicetak.
Sistem dapat mengidentifikasi tanda inkjet yang hilang, salah tempat, tidak jelas, tidak lengkap, atau tidak normal lainnya. Ketika cetakan yang terdeteksi tidak sesuai dengan parameter inspeksi yang telah ditentukan, botol yang bersangkutan secara otomatis diidentifikasi sebagai produk cacat dan selanjutnya dikeluarkan dari jalur produksi oleh sistem penolakan.
Sistem inspeksi mendukung berbagai kombinasi warna cetakan dan latar belakang, termasuk tinta hitam yang diterapkan pada tutup kuning dan tinta putih yang diterapkan pada tutup hitam, memberikan kinerja inspeksi yang andal dalam berbagai konfigurasi pengemasan.
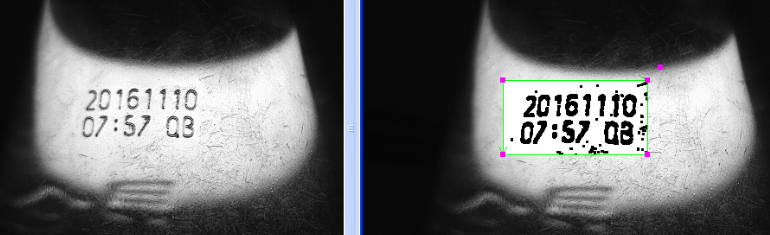
Efek pemrosesan pengenalan gambar sampel
10. Akurasi deteksi
Barang Inspeksi |
Isi Inspeksi |
Akurasi deteksi
|
Tingkat penolakan
|
Inspeksi Tutup Botol
|
Tanpa tutup |
—— |
≥99,99% |
Tutup tinggi |
>0,8 mm |
≥99,98% |
|
Tutup miring |
>0,8 mm |
≥99,5% |
|
Cincin pengaman 100% terputus |
Celah >1mm |
≥99,99% |
|
Cincin pengaman >70% rusak |
Celah >1mm |
≥98,32% |
|
Cincin pengaman >50% rusak |
Celah >1mm |
≥95,78% |
|
Cincin pengaman 100% hilang |
—— |
≥99,99% |
|
Cincin pengaman hilang 70% |
—— |
≥98,21% |
|
Cincin pengaman hilang 50% |
—— |
≥95,78% |
|
Barang Inspeksi |
Deteksi level cairan (tinggi dan rendah) |
3mm di bawah (atau di atas) standar
|
≥99,92% |
Inspeksi Tutup Botol |
Tidak ada cetakan inkjet |
≥99,99% |
|
Cetakan inkjet keseluruhan hilang 50% |
≥99,95% |
||
Cetakan inkjet secara keseluruhan 30% hilang |
≥99,9% |
||
Cetakan inkjet secara keseluruhan 20% hilang |
≥99,8% |
||
Cetakan inkjet cukup buram untuk menghilangkan karakter inkjet setelah diproses |
≥99,99% |