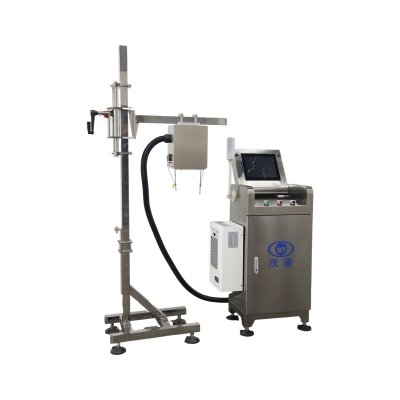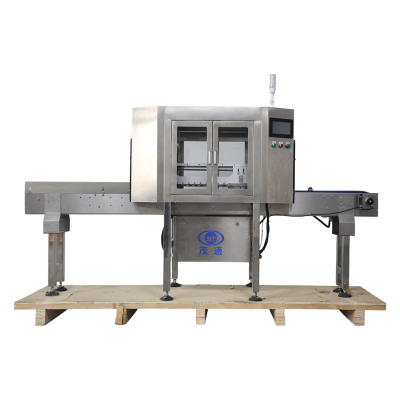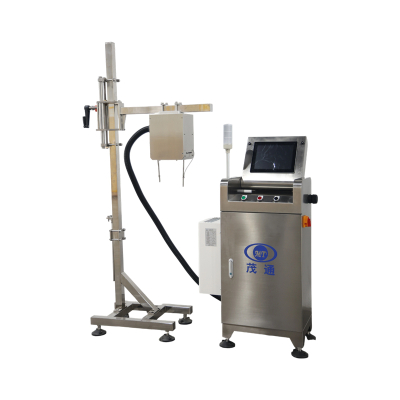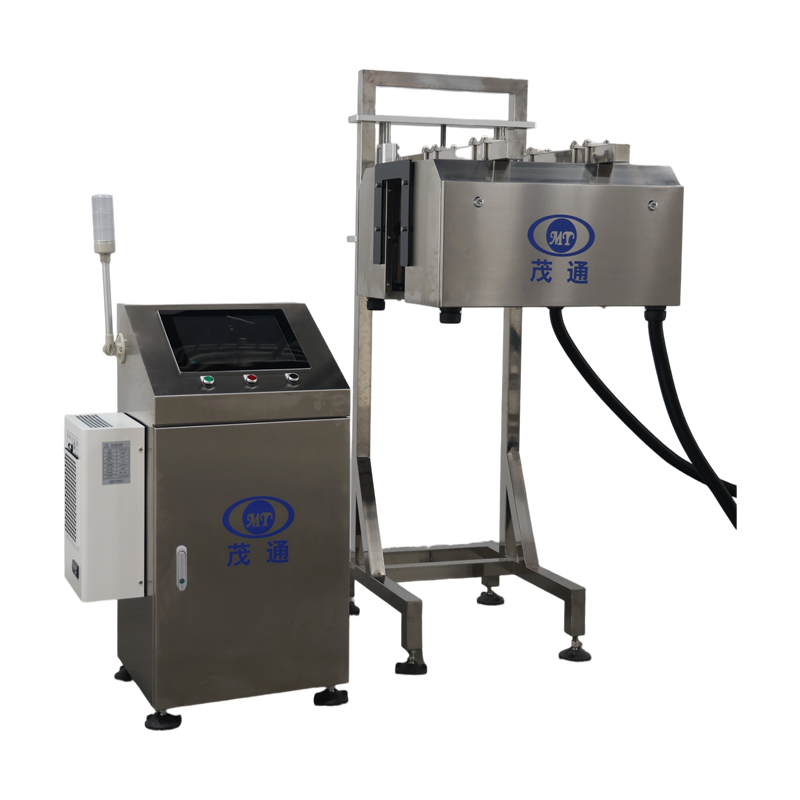
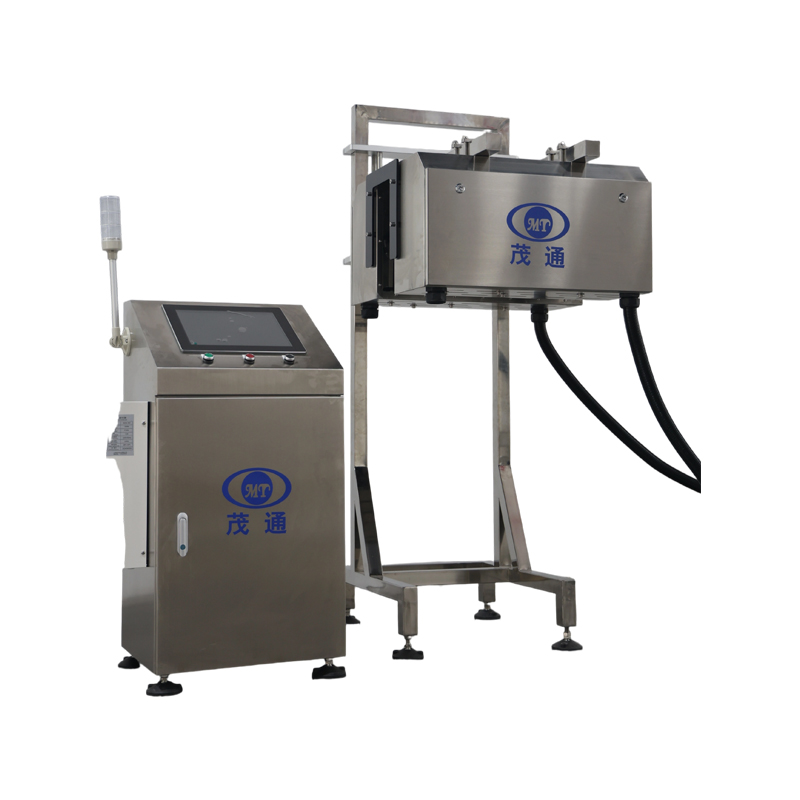
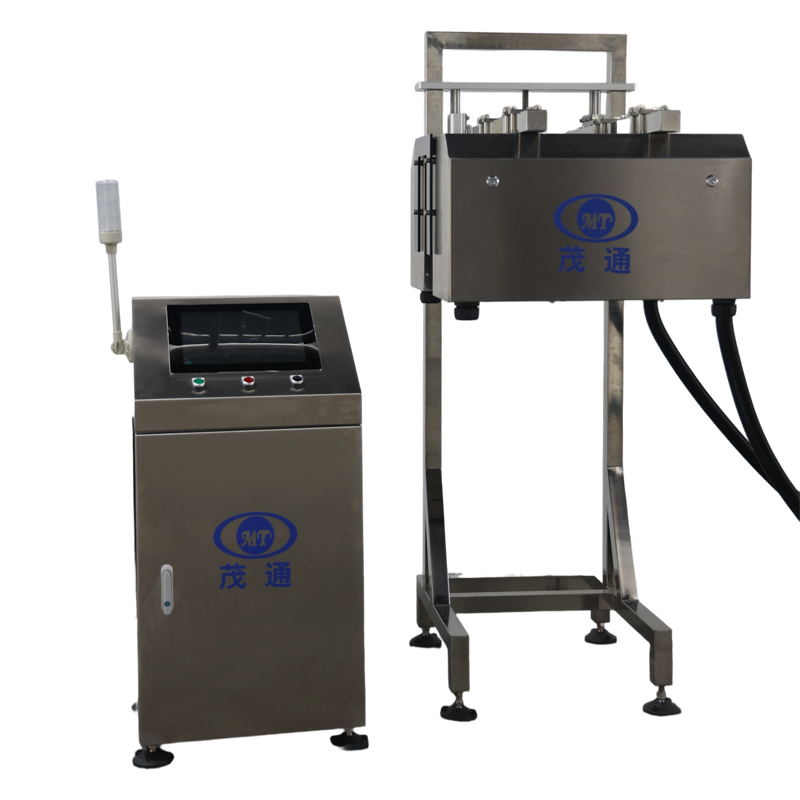
Mesin Inspeksi Label PET
1. Inspeksi 360 derajat
2. Teknologi penjahitan multi-sudut dan pengenalan warna lebih andal
3. Kecepatan maksimum mencapai 36000 BPH
I. Dasar Desain Proyek
1. Ikhtisar Proyek
1.1 Nama Proyek
Sistem Inspeksi Online Label Botol PET
1.2 Lingkup Proyek
Sistem yang diusulkan menggunakan teknologi visi mesin canggih untuk melakukan inspeksi online otomatis penuh tanpa kontak pada label botol PET. Fungsi inspeksi mencakup deteksi keberadaan label dan verifikasi tinggi label untuk memastikan label memenuhi persyaratan produksi yang ditentukan.
1.3 Kapasitas Produksi yang Dirancang
60.000 botol per jam
1.4 Wadah yang Berlaku
Botol PET
2. Persyaratan Lingkungan
2.1 Ketinggian Instalasi
Peralatan dirancang untuk beroperasi pada ketinggian antara 5 hingga 3.000 meter di atas permukaan laut.
2.2 Suhu Operasi yang Disarankan
5°C hingga 40°C
2.3 Kelembaban Relatif yang Disarankan
50% hingga 65% RH
2.4 Persyaratan Lokasi Pabrik
Area pemasangan harus memenuhi standar dan peraturan nasional yang berlaku mengenai kerataan lantai, kapasitas dukung struktur, dan kondisi lokasi lain yang relevan, sehingga memastikan pemasangan, pengoperasian, dan pemeliharaan peralatan yang stabil.
2.5 Persyaratan Penyimpanan Peralatan
Setelah pengiriman ke pabrik, semua peralatan, komponen, dan suku cadang harus disimpan di fasilitas yang sesuai yang memenuhi standar nasional dan persyaratan penyimpanan yang berlaku.
Catatan: Pelumasan rutin dan pemeliharaan preventif harus dilakukan sesuai kebutuhan. Pemeliharaan yang tepat penting untuk mencegah kerusakan permukaan komponen, korosi, deformasi, atau kerusakan lain yang dapat berdampak buruk pada pemasangan peralatan, komisioning, dan kinerja operasional jangka panjang.
3. Kondisi Pengoperasian Peralatan
3.1 Tingkat Kebisingan
≤85 dB
Tingkat kebisingan aktual dapat bervariasi tergantung pada faktor-faktor seperti jenis dan karakteristik wadah atau kemasan yang diproses, daya operasi peralatan, dan kondisi akustik bangunan tempat pemasangan.
3.2 Catu Daya
220 VAC, 50 Hz, satu fasa
Setiap persyaratan catu daya non-standar atau khusus harus dikomunikasikan dan dikonfirmasi terlebih dahulu.
3.3 Konsumsi Daya
Total daya terpasang: sekitar 1,0 kW
Tegangan kontrol: 24 VDC
3.4 Udara Bertekanan
Tekanan operasi: 0,5 MPa
Perkiraan konsumsi udara per siklus penolakan: 0,01 L
II. Pengenalan Peralatan
1. Posisi Pemasangan
Sistem inspeksi dirancang untuk dipasang pada bagian konveyor lurus jalur tunggal di hilir mesin pelabelan. Pengaturan ini memungkinkan sistem untuk memeriksa botol PET yang telah diberi label secara terus-menerus saat melewati stasiun inspeksi.
2. Proses Pengoperasian Sistem
Setelah pelabelan, botol PET diangkut secara kontinu ke stasiun inspeksi online. Sistem visi mesin secara otomatis menangkap dan menganalisis gambar setiap botol untuk menentukan apakah label ada dan apakah tingginya berada dalam rentang toleransi yang ditentukan.
Botol yang teridentifikasi sebagai produk sesuai terus berjalan di sepanjang jalur produksi, sedangkan botol dengan label hilang atau penyimpangan tinggi label secara otomatis diidentifikasi dan ditolak oleh sistem.
Proses inspeksi lengkap dilakukan secara otomatis, kontinu, dan tanpa kontak fisik dengan botol, sehingga memungkinkan kontrol kualitas online yang andal pada kecepatan produksi yang dirancang sebesar 60.000 botol per jam.
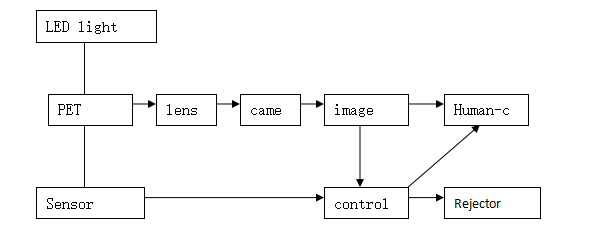
Gambar: Prinsip kerja sistem dan diagram alir
3. Operasi Sistem
3.1 Deteksi Botol dan Pelacakan Posisi
Saat setiap botol memasuki stasiun inspeksi dan melewati sensor posisi, sensor mendeteksi keberadaan botol. Pada saat yang sama, sistem kontrol mencatat informasi identifikasi botol yang sesuai dan nilai posisi encoder untuk membangun pelacakan posisi yang akurat untuk akuisisi gambar dan penolakan cacat selanjutnya.
3.2 Akuisisi Gambar dan Inspeksi
Setelah botol mencapai posisi inspeksi yang telah ditentukan, sensor posisi memicu kamera untuk mengambil gambar label botol. Gambar yang diperoleh kemudian ditransfer ke unit pemrosesan visi untuk dianalisis.
Hasil inspeksi ditampilkan di HMI secara real-time. Pada saat yang sama, data inspeksi dan informasi cacat dikirimkan ke sistem kontrol untuk kontrol penolakan dan manajemen proses selanjutnya.
3.3 Penolakan Cacat
Ketika hasil inspeksi menunjukkan bahwa botol tidak memenuhi persyaratan kualitas yang ditentukan, sistem kontrol menghasilkan sinyal penolakan dan mengaktifkan mekanisme penolakan yang sesuai.
Botol yang cacat secara otomatis dikeluarkan dari jalur produksi, sementara botol yang memenuhi syarat terus melalui proses pengangkutan normal.
4. Sistem Akuisisi Gambar
4.1 Sistem Pencahayaan
Sistem inspeksi menggunakan sumber cahaya area LED berkinerja tinggi dengan masa pakai yang diperkirakan hingga 50.000 jam.
Sumber cahaya mengadopsi konfigurasi pencahayaan depan untuk memberikan iluminasi yang stabil dan seragam pada area inspeksi, sehingga meningkatkan kontras gambar dan keandalan inspeksi.
Dalam kondisi pencahayaan yang ditentukan, bukaan botol muncul dalam gambar yang diakuisisi sebagai cincin melingkar terang yang kontinu, memberikan referensi visual yang jelas untuk pemrosesan gambar dan pengukuran.
Lensa apertur manual fokus tetap digunakan untuk akuisisi gambar. Selama komisioning, cincin fokus disetel untuk mendapatkan ketajaman gambar setinggi mungkin pada bidang sensor CCD. Apertur kemudian disetel halus untuk mencapai kecerahan dan kontras gambar yang sesuai.
4.2 Kamera
Sistem ini dilengkapi dengan kamera analog CCD pemindaian area dengan spesifikasi berikut:
Resolusi: 640 × 480 piksel
Kecepatan bingkai maksimum: 60 fps
Kamera menyediakan kecepatan dan resolusi akuisisi gambar yang memadai untuk mendukung inspeksi online berkelanjutan pada tingkat produksi yang ditentukan.
5. Gambar Modul Inspeksi Label
Modul inspeksi label menangkap dan memproses gambar setiap botol saat melewati stasiun inspeksi. Gambar yang diperoleh dianalisis oleh sistem pemrosesan visi untuk menentukan keberadaan label, posisi label, dan orientasi label.
Gambar modul inspeksi akan disediakan secara terpisah.
6. Item Inspeksi dan Akurasi
6.1 Item Pemeriksaan
Sistem dirancang untuk secara otomatis mengidentifikasi cacat label berikut:
Label Hilang
Mendeteksi botol yang tidak memiliki label.Posisi Label Terlalu Tinggi
Mendeteksi label yang diposisikan di atas rentang ketinggian yang ditentukan.Posisi Label Terlalu Rendah
Mendeteksi label yang diposisikan di bawah rentang ketinggian yang ditentukan.Orientasi Label Salah
Mendeteksi label yang dipasang dengan orientasi yang salah, termasuk label yang terbalik atau menghadap ke bawah.
6.2 Akurasi Deteksi
nomor seri
|
Isi Uji |
Akurasi Pengujian |
Tingkat penolakan
|
Tingkat penolakan yang salah
|
1 |
Tidak ada label |
--- |
100% |
≤0,03% |
2 |
Label tinggi |
Deviasi ≥ 2mm |
≥99,9% |
|
3 |
Label rendah |
Deviasi ≥ 2mm |
≥99,9% |
|
4 |
Label koneksi (selotip diterapkan saat mengganti label, memerlukan perbedaan warna yang signifikan antara selotip dan label) |
≥99,9% |
7. Struktur Peralatan dan Komponen Utama
7.1 Konfigurasi Sistem
Sistem inspeksi terdiri dari beberapa modul inspeksi visi dan Antarmuka Manusia-Mesin (HMI), menyediakan inspeksi label otomatis untuk jalur produksi berkecepatan tinggi.
7.2 Unit Kontrol Inspeksi
Setiap modul inspeksi dilengkapi dengan komputer kontrol kelas industri yang andal untuk pemrosesan gambar, analisis data inspeksi, dan komunikasi waktu nyata dengan sistem kontrol pusat.
7.3 Sistem Kontrol Listrik
Sistem kontrol listrik menggunakan PLC industri, memori program, sensor fotolistrik, sensor jarak/induktif, dan komponen kontrol lainnya. Dikombinasikan dengan perangkat lunak kontrol khusus dan HMI, komponen-komponen ini membentuk platform kontrol yang terintegrasi, sangat otomatis, dan cerdas.
7.4 Sistem Verifikasi Penolakan
Modul verifikasi penolakan khusus terus memantau proses penolakan untuk memastikan bahwa produk cacat yang teridentifikasi secara efektif dikeluarkan dari jalur produksi, sehingga mencegah produk cacat lolos ke tahap selanjutnya.
7.5 Kabinet Kontrol Listrik
Kabinet distribusi dan kontrol daya dilengkapi dengan unit pendingin udara industri untuk menjaga suhu operasi internal yang sesuai. Ini membantu melindungi komponen listrik dan elektronik serta berkontribusi pada peningkatan stabilitas peralatan dan masa pakai.
7.6 Desain Peralatan Kompak
Kabinet inspeksi mengadopsi desain struktural yang kompak dan hemat ruang, meminimalkan jejak peralatan sambil memenuhi persyaratan untuk instalasi, pengoperasian, dan perawatan.
7.7 Pemantauan dan Diagnostik HMI
Status operasi peralatan, kondisi inspeksi, informasi alarm, dan diagnostik kesalahan ditampilkan pada HMI melalui antarmuka grafis yang intuitif, memungkinkan operator untuk dengan cepat memantau kinerja sistem dan mengidentifikasi potensi kesalahan.
8. Keunggulan Sistem
8.1 Inspeksi Kecepatan Tinggi dan Presisi Tinggi
Sistem akuisisi dan pemrosesan gambar menggunakan perangkat keras kelas industri impor yang canggih, dikombinasikan dengan algoritma pemrosesan gambar khusus. Konfigurasi ini memberikan kecepatan inspeksi, akurasi, stabilitas, dan keandalan yang tinggi, sehingga sistem ini cocok untuk lingkungan produksi berkecepatan tinggi yang berkelanjutan.
8.2 Manajemen Resep Multi-Produk
Sistem ini mendukung konfigurasi dan penyimpanan parameter inspeksi untuk berbagai jenis botol. Spesifikasi produk dapat dialihkan dengan cepat melalui operasi satu sentuhan sederhana, mengurangi waktu pergantian dan meningkatkan fleksibilitas produksi.
8.3 Kontrol Penolakan Cacat Lingkaran Tertutup
Modul verifikasi penolakan terintegrasi menyediakan pemantauan online real-time terhadap proses penolakan. Modul ini memverifikasi bahwa botol cacat yang terdeteksi berhasil dihilangkan, menciptakan mekanisme inspeksi dan penolakan lingkaran tertutup yang meningkatkan keandalan kontrol kualitas secara keseluruhan.
8.4 Arsitektur Modular dan Dapat Diperluas
Sistem ini mengadopsi arsitektur modular dengan berbagai antarmuka komunikasi dan kontrol, serta ruang instalasi yang dicadangkan. Desain ini memberikan fleksibilitas untuk peningkatan fungsional di masa depan, penambahan modul inspeksi, dan perluasan sistem.
8.5 Keandalan Tinggi dan Perawatan Mudah
Peralatan dirancang untuk operasi jangka panjang yang stabil, dengan tingkat kegagalan yang rendah dan struktur perawatan yang sederhana. Inspeksi rutin, pemecahan masalah, dan perawatan dapat dilakukan secara efisien, membantu meminimalkan waktu henti dan biaya operasional.