Pastikan Pengaturan Konveyor Tepat untuk Pengujian Kebocoran Perasan Botol PE
Memasang Mesin Deteksi Kebocoran Peras Botol PE bukan sekadar “membuatnya berjalan”, tetapi lebih kepada membuat hasilnya dapat diulang—menit demi menit, shift demi shift. Karena metode inspeksi ini bergantung pada kontak mekanis yang terkontrol dan pengambilan sampel sinyal tekanan, masalah kecil seperti getaran konveyor, ketidaksejajaran sabuk, atau variasi suhu dapat muncul sebagai perilaku penolakan yang tidak stabil.
Artikel ini merangkum spesifikasi pemasangan, prinsip kerja, kondisi pengoperasian, dan parameter kinerja yang dipublikasikan untuk Mesin Deteksi Kebocoran Peras Botol PE, sehingga pembeli dan insinyur lini dapat merencanakan utilitas dan penempatan dengan lebih sedikit kejutan.

Memasang Mesin Deteksi Kebocoran Peras Botol PE bukan sekadar “membuatnya berjalan”, tetapi lebih kepada membuat hasilnya dapat diulang—menit demi menit, shift demi shift. Karena metode inspeksi ini bergantung pada kontak mekanis yang terkontrol dan pengambilan sampel sinyal tekanan, masalah kecil seperti getaran konveyor, ketidaksejajaran sabuk, atau variasi suhu dapat muncul sebagai perilaku penolakan yang tidak stabil.
Artikel ini merangkum spesifikasi pemasangan, prinsip kerja, kondisi pengoperasian, dan parameter kinerja yang dipublikasikan untuk Mesin Deteksi Kebocoran Peras Botol PE, sehingga pembeli dan insinyur lini dapat merencanakan utilitas dan penempatan dengan lebih sedikit kejutan.
Bagaimana Mesin Deteksi Kebocoran Botol PE dengan Cara Diperas mengevaluasi kebocoran
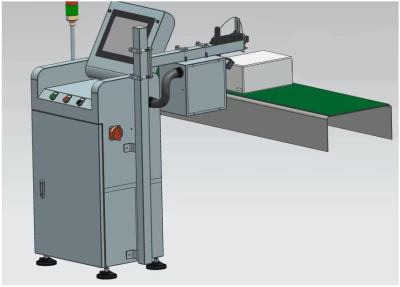
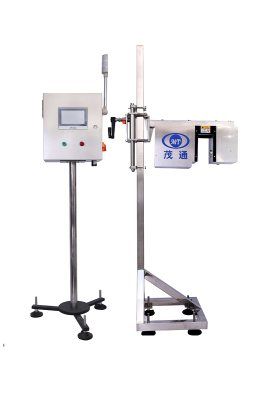
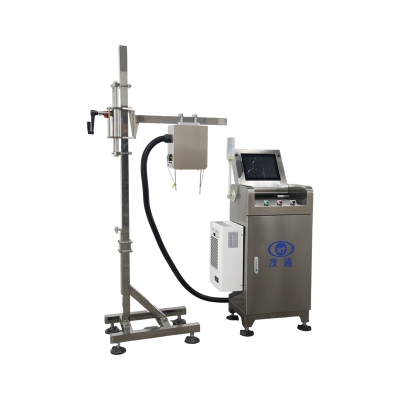
Mesin Deteksi Kebocoran Peras Botol PE dijelaskan sebagai solusi deteksi online tipe kontak yang secara langsung mencerminkan karakteristik tekanan internal melalui pengambilan sampel yang stabil. Selama pengangkutan, sabuk penjepit fleksibel menerapkan ekstrusi terkendali, dan sensor yang dipasang di samping mengumpulkan sinyal terkait tekanan untuk dianalisis.

Proses peras sabuk dengan dua pembacaan tekanan
Skema ekstrusi dan prinsip yang dipublikasikan menjelaskan pra-peras terpandu di bagian depan untuk membangun kondisi tekanan internal yang terdefinisi. Jika wadah bocor, tekanan akan terlepas. Dua pembacaan diambil:
Pengendali membandingkan nilai-nilai ini untuk menentukan kebocoran, dan hasilnya dikirim ke antarmuka manusia-mesin dan unit kontrol. Ketika kondisi penolakan terpenuhi, penolak mengeluarkan produk yang tidak sesuai.
Persyaratan pemasangan yang menjaga hasil tetap stabil
Urutan pemasangan Mesin Deteksi Kebocoran Peras Botol PE biasanya ditangani dalam tiga lapisan: penempatan mekanis, pemeriksaan kelistrikan, dan koneksi pneumatik. Persyaratan di bawah ini dinyatakan sebagai spesifikasi pemasangan.
Penempatan mekanis dan penyelarasan konveyor
Posisikan peralatan secara horizontal, pastikan sabuk konveyor penjepit sejajar dengan sabuk konveyor produk. Ini adalah kondisi inti untuk kontak ekstrusi yang konsisten dan pengambilan sampel tekanan yang sebanding.
Untuk tata letak lini, pemasangan disarankan pada bagian konveyor lurus sepanjang 1,5–2 meter, yang membantu mengurangi efek gerakan tidak teratur selama penginderaan.
Pemeriksaan sebelum daya dan pembumian
Sebelum menghubungkan daya:
Langkah-langkah ini merupakan bagian dari rutinitas inspeksi pra-daya yang ditentukan untuk Mesin Deteksi Kebocoran Peras Botol PE.
Koneksi catu daya
Hubungkan ke catu daya AC satu fasa 220V, 50Hz. Total daya peralatan yang dipublikasikan adalah 250W.
Koneksi udara bertekanan
Hubungkan udara bertekanan pada 4–8 bar, dengan kualitas udara yang memenuhi standar industri. Persyaratan udara bertekanan ini berlaku untuk Mesin Deteksi Kebocoran Peras Botol PE sebagai bagian dari operasi lini produksinya dan fungsi penolakan.
Kondisi lingkungan
Rentang lingkungan yang ditentukan adalah:
Untuk perilaku inspeksi yang lebih konsisten, inspeksi setelah pendinginan disarankan, dan konveyor satu baris disarankan di mana suhu produk seragam.
Parameter kinerja yang dipublikasikan untuk Mesin Deteksi Kebocoran Peras Botol PE
Tim pengadaan sering mengevaluasi Mesin Deteksi Kebocoran Peras Botol PE berdasarkan kecepatan, jangkauan deteksi, dan perilaku penolakan palsu. Parameter yang dipublikasikan meliputi:
| Item | Parameter yang dipublikasikan |
|---|---|
| Rentang deteksi | 0,08–0,5 MPa |
| Akurasi | Lebih baik dari 0,02 MPa |
| Kecepatan inspeksi maksimum | Melebihi 600 botol/menit |
| Tingkat penolakan | ≥99,99% |
| Tingkat penolakan palsu | ≤0,03% |
Kondisi pengoperasian yang memengaruhi akurasi dan penolakan palsu
Tiga faktor secara eksplisit dicatat sebagai hal yang memengaruhi hasil inspeksi untuk Mesin Deteksi Kebocoran Peras Botol PE:
Dalam praktiknya, ini berarti Mesin Deteksi Kebocoran Peras Botol PE bekerja paling baik ketika gerakan konveyor stabil, suhu produk konsisten, dan wadah berada dalam variasi manufaktur normal.
Fungsi inline yang biasanya dicari pembeli
Selain keputusan kebocoran, Mesin Deteksi Kebocoran Peras Botol PE dijelaskan dengan fungsi yang ditujukan untuk integrasi lini berkelanjutan:
Objek inspeksi yang berlaku
Mesin Deteksi Kebocoran Peras Botol PE diposisikan untuk inspeksi tekanan dan kebocoran pada wadah berisi gas tertentu, termasuk:
Di mana ini cocok dalam jajaran inspeksi yang lebih luas
Pada jalur pengemasan di mana beberapa pemeriksaan diterapkan, pembeli dapat memasangkan inspeksi kebocoran dan tekanan dengan stasiun lain. Misalnya, suatu jalur juga dapat mengevaluasi tekanan kaleng menggunakan Penguji Tekanan Kaleng tergantung pada wadah dan prosesnya.
Langkah berikutnya untuk spesifikasi dan integrasi
Untuk informasi produk terperinci dan set spesifikasi lengkap, tinjau halaman produk pabrikan dan selaraskan utilitas (daya dan udara bertekanan) sebelum waktu henti jalur dijadwalkan.
Lihat detail Mesin Deteksi Kebocoran Peras Botol PE