Hindari Kerusakan saat Pengiriman Mesin Deteksi Kebocoran Botol PE dengan Cara Diperas
Mesin deteksi kebocoran peras botol PE biasanya diintegrasikan langsung ke konveyor produksi, di mana mekanika yang stabil dan kondisi pengambilan sampel yang konsisten sangat penting. Dari pengiriman hingga komisioning, kesalahan penanganan kecil—terutama terkait tekanan pada sensor, paparan kelembapan, atau penyelarasan konveyor—dapat muncul kemudian sebagai pembacaan yang tidak stabil atau penolakan yang dapat dihindari. Panduan ini merangkum persyaratan penanganan dan kondisi pemasangan on-line yang dipublikasikan untuk mesin deteksi kebocoran peras botol PE, dengan fokus pada perlindungan sensor, menjaga rangka dan konveyor tetap sejajar, serta mengonfirmasi utilitas dan lingkungan sebelum penyalaan.

Kemasan transportasi yang melindungi sensor dan struktur
Selama pengangkutan, mesin deteksi kebocoran peras botol PE harus diamankan dan dikemas, dengan perhatian khusus untuk mencegah sensor mengalami tekanan atau tarikan. Poin tunggal ini sangat penting: gaya eksternal pada komponen terkait sensor selama pengiriman dapat memengaruhi kinerja inspeksi selanjutnya setelah mesin deteksi kebocoran peras botol PE dipasang di jalur produksi.
Bagian luar peralatan harus dibungkus dengan bahan tahan lembap dan tahan benturan untuk mencegah goresan, penyok, dan kelembapan. Dalam praktiknya, tujuan pengemasan sangatlah jelas: menjaga permukaan tetap terlindungi, mencegah mesin bergeser, dan mencegah beban apa pun berpindah ke rakitan sensor.
Persyaratan utama pengemasan dan pengiriman meliputi:

Bongkar muat dan penyimpanan yang menjaga kesiapan
Bongkar muat bukan sekadar “memindahkan peralatan dari truk.” Saat membongkar mesin deteksi kebocoran peras botol PE, gunakan peralatan bongkar muat khusus dan pastikan peralatan terpasang dengan aman untuk mencegah tergelincir atau kerusakan akibat benturan. Penanganan harus melanjutkan prinsip yang sama seperti dalam pengemasan: jangan menimbulkan tekanan mekanis yang tidak perlu pada sensor.
Sebelum pemasangan, kondisi penyimpanan harus tetap berada dalam lingkungan operasi yang ditentukan:
| Parameter lingkungan | Persyaratan |
|---|---|
| Suhu pengoperasian | 0–50°C |
| Kelembapan relatif | 10%–80% |
Langkah praktis sebelum memposisikan mesin deteksi kebocoran peras botol PE adalah inspeksi eksternal untuk kerusakan terkait pengangkutan, ditambah pemeriksaan kondisi sensor (kerusakan yang terlihat atau tanda-tanda tekanan mekanis eksternal).
Penempatan instalasi dan penyelarasan jalur
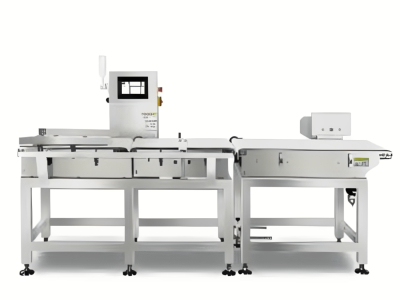
Transportasi yang stabil melalui zona inspeksi bergantung pada penempatan yang benar. Mesin deteksi kebocoran peras botol PE harus dipasang secara horizontal, dengan konveyor penjepitnya sejajar dengan konveyor produksi.
Kondisi instalasi yang dipublikasikan untuk mesin deteksi kebocoran peras botol PE menetapkan bagian konveyor yang lurus dan pemeriksaan penyelarasan yang jelas:
Bagi pembeli yang menginginkan deskripsi produk dan parameter gabungan dari produsen di satu tempat, lihat daftar resmi untuk Mesin Deteksi Kebocoran Peras Botol PE.
Bagaimana mesin deteksi kebocoran peras botol PE mengevaluasi kebocoran
Prinsip deteksi yang dipublikasikan untuk mesin deteksi kebocoran peras botol PE berpusat pada deteksi perasan sabuk. Mekanisme pemandu di bagian depan melakukan pra-perasan pada botol untuk menciptakan tekanan internal; kebocoran menyebabkan pelepasan tekanan. Dua sensor mengukur karakteristik tekanan pada posisi berbeda:
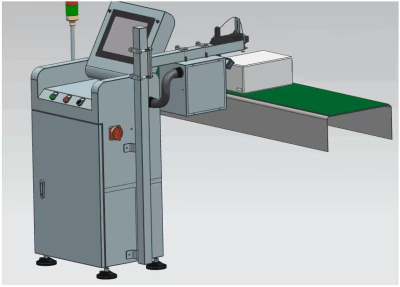
Urutan kontrol yang dijelaskan mencakup: sensor posisi yang mendeteksi kedatangan produk dan merekam ID serta sinyal encoder, sensor gaya yang mengukur tekanan sesaat terhadap sabuk, data tekanan dikirim ke papan pemrosesan sinyal, hasil ditampilkan pada antarmuka manusia-mesin dan unit kontrol, serta penolak yang mengeluarkan produk tidak sesuai ketika sinyal penolakan diberikan.
Deskripsi produk juga menyebutkan pelacakan kecepatan adaptif, di mana mesin deteksi kebocoran perasan botol PE mengikuti kecepatan lini dan berhenti saat lini berhenti untuk membantu mencegah botol tersangkut atau rusak.
Spesifikasi yang perlu dikonfirmasi sebelum komisioning
Parameter berikut dipublikasikan untuk mesin deteksi kebocoran perasan botol PE dan harus diperiksa terhadap utilitas lokasi dan kondisi lini selama komisioning:
| Item | Spesifikasi terbitan |
|---|---|
| Kecepatan inspeksi maksimum | Melebihi 600 botol/menit |
| Rentang deteksi | 0,08–0,5 MPa |
| Akurasi deteksi | Lebih baik dari 0,02 MPa |
| Tingkat penolakan | ≥99,99% |
| Tingkat penolakan palsu | ≤0,03% |
| Catu daya | AC satu fasa 220V |
| Frekuensi | 50Hz |
| Daya total | 250W |
| Udara bertekanan | 4–8 bar |
| Bagian konveyor lurus | 1,5–2 m |
| Suhu pengoperasian | 0–50°C |
| Kelembapan relatif | 10%–80% |
Menjaga akurasi inspeksi tetap stabil dan tingkat penolakan palsu tetap rendah
Catatan yang diterbitkan untuk mesin deteksi kebocoran botol PE dengan metode perasan menyoroti faktor operasional yang dapat memengaruhi hasil inspeksi. Getaran vertikal berlebihan pada rantai konveyor dapat memengaruhi akurasi. Perubahan suhu yang cepat dan ketebalan dinding botol yang tidak merata juga dapat memengaruhi hasil dan dapat menyebabkan penolakan palsu.
Untuk menjaga kondisi lebih konsisten, rekomendasi yang diterbitkan adalah memeriksa produk setelah pendinginan, atau menggunakan sabuk konveyor satu baris di mana suhu produk seragam.