Buat Kebocoran Inline Terlihat dengan Mesin Deteksi Kebocoran Peras Botol PE
Lini pengemasan yang menangani botol PE/PET berisi gas sering kali memerlukan cara cepat dan in-line untuk memastikan integritas penyegelan tanpa memindahkan produk ke stasiun pengujian terpisah. Mesin Deteksi Kebocoran dengan Cara Memeras Botol PE dirancang untuk momen tersebut—memeriksa karakteristik tekanan saat setiap wadah bergerak di atas konveyor, lalu menolak wadah yang tidak sesuai secara otomatis.

Apa yang dirancang untuk dilakukan peralatan pada lini yang berjalan
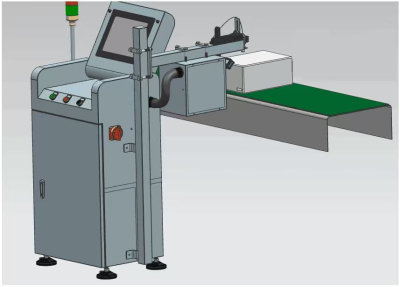
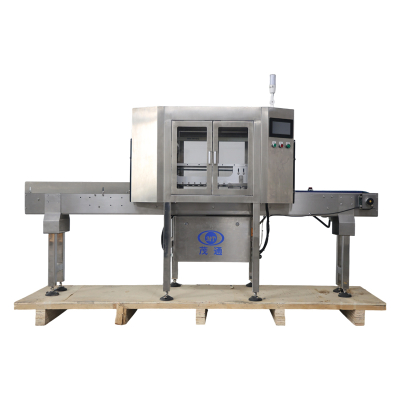
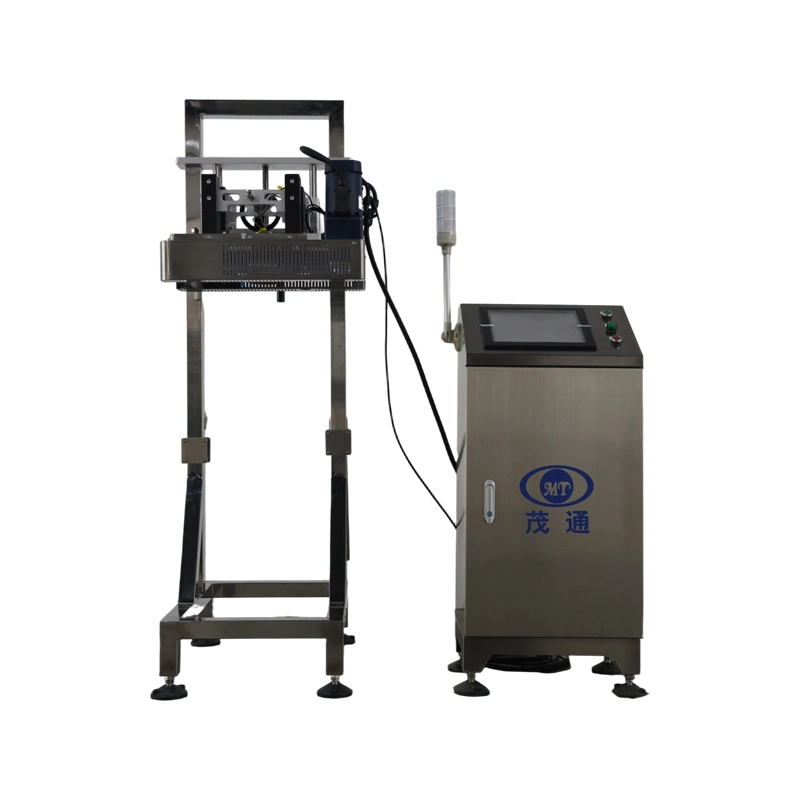
Mesin Deteksi Kebocoran dengan Cara Memeras Botol PE diposisikan sebagai solusi inspeksi online untuk deteksi tekanan dan deteksi kebocoran, dengan penolakan otomatis terhadap produk yang tidak memenuhi kriteria yang ditetapkan pengguna. Inspeksi ini didasarkan pada penginderaan tekanan online berbasis kontak yang mencerminkan karakteristik tekanan internal selama transportasi di konveyor.
Selain inspeksi berbasis penekanan, deskripsi produk yang sama juga menyoroti teknologi akustik untuk deteksi “ketukan” non-kontak secara inline dengan kecepatan maksimum hingga 72.000 BPH. Untuk inspeksi penekanan, sistem sensor ganda dijelaskan mampu menangani lebih dari 600 botol per menit, mendukung lingkungan produksi berkecepatan tinggi.
Untuk spesifikasi halaman produk dan daftar fitur sekilas, lihat Mesin Deteksi Kebocoran Penekanan Botol PE.
Cara Mesin Deteksi Kebocoran Penekanan Botol PE melacak setiap wadah
Mesin Deteksi Kebocoran Penekanan Botol PE menggunakan alur kerja berbasis konveyor sabuk yang mengaitkan setiap pengukuran dengan produk tertentu yang lewat.
Prinsip deteksi inline dalam lima langkah operasional
Seperti dijelaskan dalam prinsip deteksi peralatan:
Koordinasi “ID + encoder + pengukuran sensor” ini menjadi inti untuk menjaga Mesin Deteksi Kebocoran Peras Botol PE tetap stabil dalam aliran kontinu.
Mengapa perbandingan perasan dua sensor dapat mengungkap kebocoran
Mesin Deteksi Kebocoran Peras Botol PE dijelaskan dengan skema ekstrusi (perasan) yang membandingkan dua pembacaan tekanan yang diambil pada titik berbeda.

Logika perbandingan tekanan S1 dan S2
Di ujung depan, mekanisme pemandu memeras botol PE terlebih dahulu untuk menjaga tekanan pada tingkat tertentu. Jika ada kebocoran, tekanan dilepaskan sepenuhnya.
Setelah botol dipra-peras selama jangka waktu tertentu:
Mesin Deteksi Kebocoran Peras Botol PE membandingkan kedua nilai tekanan untuk menentukan apakah botol bocor.
Parameter kinerja yang biasanya diverifikasi pembeli saat evaluasi
Untuk Mesin Deteksi Kebocoran Peras Botol PE, indikator kinerja yang dipublikasikan mencakup rentang, akurasi, dan kinerja penolakan. Nilai-nilai di bawah ini disediakan sebagai parameter peralatan.
| Parameter | Nilai |
|---|---|
| Rentang deteksi | 0,08 hingga 0,5 MPa |
| Akurasi | Lebih baik dari 0,02 MPa (getaran vertikal rantai konveyor yang berlebihan akan memengaruhi akurasi deteksi) |
| Tingkat penolakan | ≥99,99% |
| Tingkat penolakan palsu | ≤0,03% |
| Kecepatan inspeksi maksimum | Melebihi 600 botol/menit |
Selain pengukuran, fungsi produk dan fitur operasional yang dijelaskan untuk Mesin Deteksi Kebocoran Peras Botol PE meliputi:
Untuk aplikasi inspeksi tekanan yang berkaitan erat, pembeli terkadang membandingkan persyaratan dengan Penguji Tekanan Kaleng saat mengevaluasi jenis wadah dan tata letak lini.
Persyaratan pemasangan dan penanganan yang mendukung inspeksi yang stabil
Mesin Deteksi Kebocoran Botol PET dengan Cara Diperas dirancang untuk pemasangan inline, dan persyaratan pemasangannya berfokus pada penyelarasan, utilitas, dan penanganan yang aman.
Bongkar muat, dan penyimpanan
Selama pengangkutan, peralatan harus diamankan dan dikemas, dengan perhatian khusus untuk mencegah sensor mengalami tekanan atau tegangan. Pembungkus luar yang tahan lembap dan tahan benturan dijelaskan untuk membantu mencegah goresan, penyok, dan kelembapan. Saat membongkar, peralatan bongkar muat khusus direkomendasikan, dan pemasangan yang aman ditekankan untuk mencegah tergelincir.
Kondisi lingkungan dan utilitas
Detail tata letak dan penyelarasan lini
Peralatan ditentukan untuk diposisikan secara horizontal, memastikan sabuk konveyor penjepit sejajar dengan sabuk konveyor bawah produk. Untuk hasil yang andal, pemasangan pada bagian lurus jalur produksi sekitar 1,5–2 meter disarankan.
Sebelum menghubungkan daya, memeriksa kabel terhadap kelonggaran dan memverifikasi kabel pembumian kotak kontrol merupakan langkah yang dijelaskan secara eksplisit.
Kondisi pengoperasian yang dapat memengaruhi penolakan palsu
Dokumentasi Mesin Deteksi Kebocoran Peras Botol PE mencatat beberapa faktor yang dapat memengaruhi hasil dan berkontribusi terhadap penolakan palsu:
Untuk meningkatkan konsistensi, panduan merekomendasikan pemeriksaan produk setelah pendinginan atau menggunakan sabuk konveyor satu baris di mana suhu produk seragam. Praktik ini sering digunakan saat menetapkan persyaratan tekanan dan ambang penolakan.
Objek inspeksi yang berlaku
Mesin Deteksi Kebocoran Peras Botol PE dijelaskan berlaku untuk: