Stabilkan Inspeksi Seal Sebelum Gerakan Konveyor Mengganggu Pencitraan
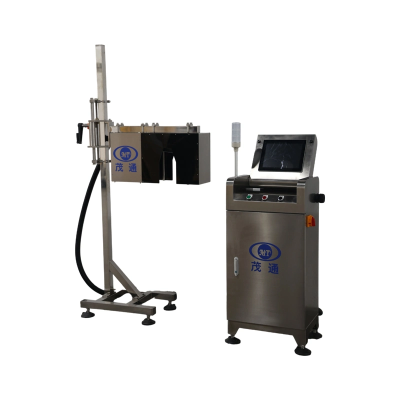
Kontrol kualitas otomatis sangat penting dalam lini produksi modern, dan Mesin Inspeksi Penyegelan Visual kami berada di garis depan teknologi ini. Peralatan canggih ini bergantung pada pengambilan gambar yang presisi dan stabil untuk memverifikasi integritas penyegelan. Kamera resolusi tingginya dan lensa dinding samping 360 derajat khusus bekerja sama untuk memotret area penyegelan setiap wadah. Sistem ini secara akurat menemukan tutup botol, menetapkan area deteksi melingkar di sepanjang tepi dinding samping, dan dengan cermat membandingkan perubahan skala abu-abu terhadap ambang batas yang telah ditentukan. Jika nilai skala abu-abu melebihi ambang batas ini, produk segera diidentifikasi dan ditolak sebagai cacat, memastikan hanya barang berkualitas tinggi yang diproses.
Agar proses yang rumit ini secara konsisten memberikan hasil yang andal, bagian konveyor yang menuju dan melalui zona inspeksi harus mempertahankan kondisi yang spesifik dan terkendali. Setiap wadah perlu disajikan dengan jelas, stabil, dan dengan jarak yang akurat. Detail-detail yang tampaknya kecil ini, pada kenyataannya, merupakan dasar dari akurasi dan efisiensi keseluruhan Mesin Inspeksi Penyegelan Visual.

Mengapa Pengaturan Konveyor Penting untuk Pencitraan Segel Visual
Mesin Inspeksi Penyegelan Visual beroperasi berdasarkan prinsip inspeksi online non-kontak, yang berarti kualitas hasil inspeksi secara langsung bergantung pada seberapa konsisten dan jelas setiap botol atau kaleng disajikan ke kamera. Area pandang leher botol yang bersih dan tidak terhalang sangat penting, karena memungkinkan lensa resolusi tinggi menangkap dinding samping penyegelan tanpa gangguan. Selain itu, pergerakan wadah yang stabil dan konsisten memastikan sistem dapat mempertahankan area deteksi melingkar yang andal dalam gambar yang ditangkap.
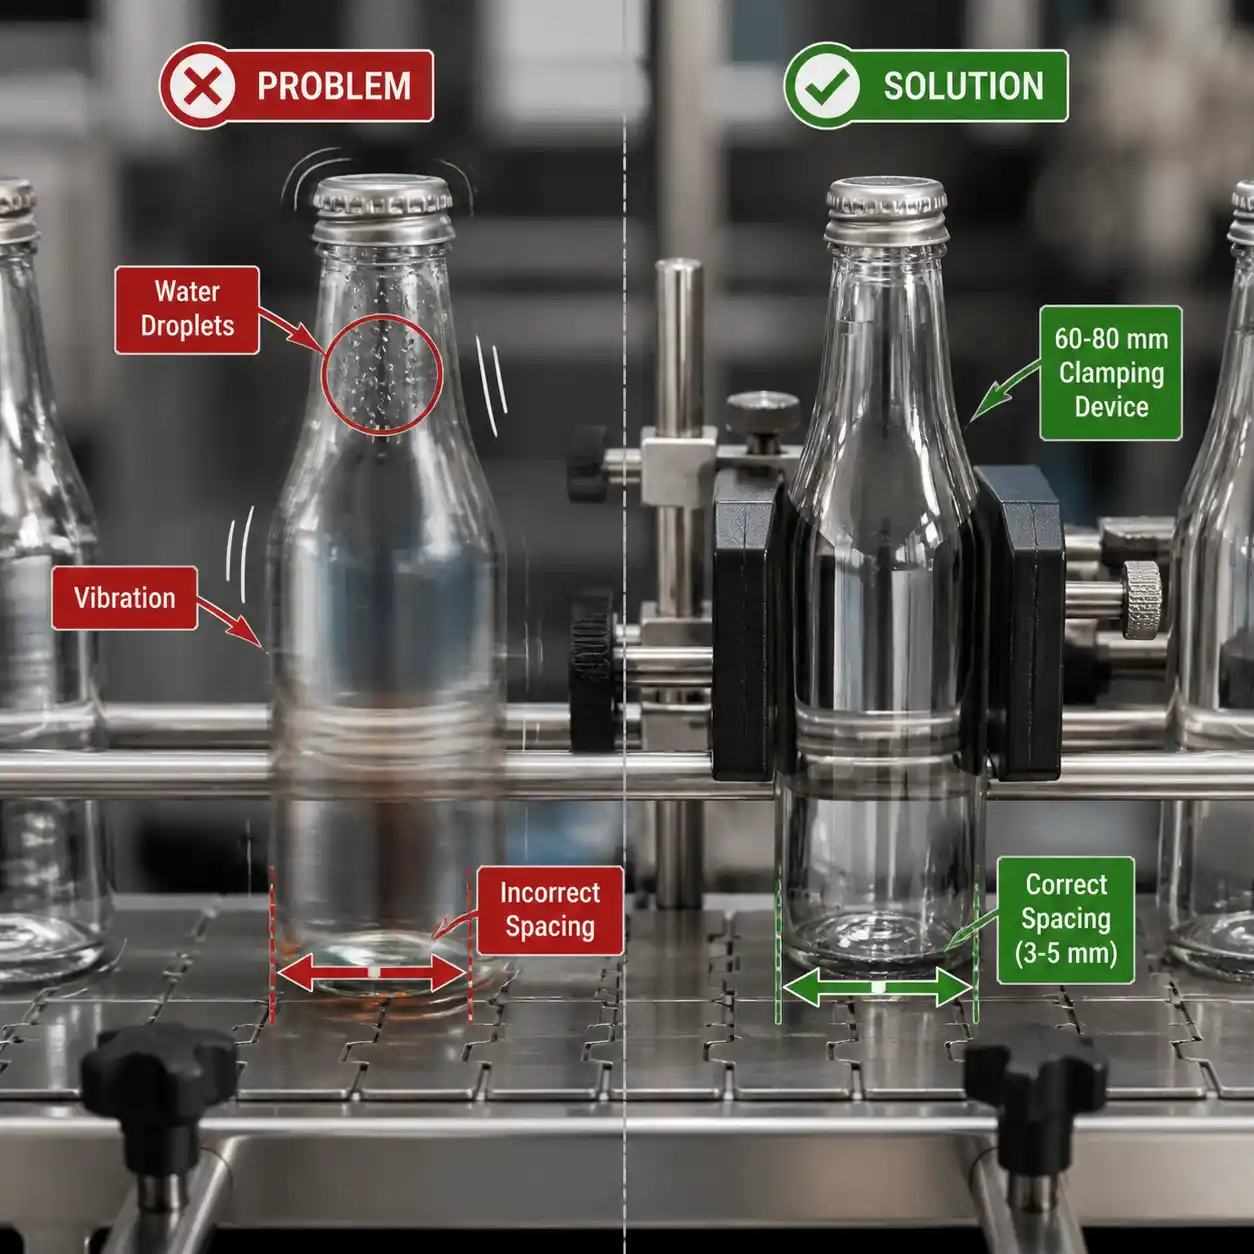
Karena mesin mengidentifikasi ketidaksempurnaan penyegelan melalui variasi gradasi abu-abu yang halus, faktor eksternal seperti tetesan air, getaran berlebihan, atau penyajian wadah yang tidak stabil dapat sangat mengganggu proses inspeksi kamera. Gangguan semacam itu dapat menimbulkan noise pada gambar, yang menyebabkan positif palsu (produk bagus ditolak) atau negatif palsu (produk cacat lolos). Tujuan akhir dari persiapan konveyor yang cermat sangatlah sederhana: memastikan area leher botol bersih, wadah tetap stabil sempurna, dan jarak antar botol yang ditentukan dipertahankan secara presisi saat produk melewati titik inspeksi Mesin Inspeksi Penyegelan Visual kami.
Kondisi Konveyor yang Diperlukan untuk Kinerja Optimal
Bagian instalasi untuk Mesin Inspeksi Segel Visual kami dirancang dengan persyaratan konveyor khusus untuk memastikan kinerja puncak. Ini mewajibkan konveyor rantai satu baris dengan panjang tepat 1,8 meter. Selain itu, konveyor rantai inspeksi tidak boleh memiliki kemiringan melebihi 20°, dan wadah harus diberi jarak konsisten 3–5 mm. Parameter ini bukan sekadar saran; mereka adalah bagian integral dari persyaratan instalasi untuk peralatan inspeksi segel canggih ini, yang secara langsung memengaruhi kemampuannya untuk mendeteksi cacat secara akurat.
Nilai-nilai presisi ini berkontribusi pada stabilitas dan prediktabilitas jalur produksi di dalam zona inspeksi. Penyimpangan dari kondisi ini dapat menyebabkan pencitraan yang tidak konsisten, akurasi deteksi yang berkurang, dan pada akhirnya, mengompromikan efektivitas keseluruhan Mesin Inspeksi Segel Visual dalam mempertahankan standar kualitas produk.
| Item Pemasangan | Kondisi yang Diperlukan |
|---|---|
| Struktur Konveyor | Konveyor rantai baris tunggal |
| Panjang Konveyor | 1,8 m |
| Kemiringan Konveyor | Tidak melebihi 20° |
| Jarak Antar Botol | 3–5 mm |
| Area Leher Botol | Bersih, stabil, bebas dari getaran dan tetesan air |
| Koreksi Getaran | Tambahkan alat penjepit 60–80 mm jika terjadi getaran |
Dalam praktiknya, persyaratan ini bekerja bersama-sama, bukan secara independen. Panjang rantai menyediakan jarak transisi yang cukup sebelum pencitraan, jarak antar botol mengurangi interferensi produk, dan batas kemiringan membantu mempertahankan sikap botol yang dapat diulang. Jika dikombinasikan dengan tata graha yang baik di sekitar titik inspeksi, hal ini menciptakan lingkungan optik yang lebih stabil untuk evaluasi segel berbasis skala abu-abu dan membantu mengurangi kejadian penolakan yang tidak perlu pada kecepatan produksi.
Jaga Area Leher Botol Tetap Bersih
Area leher botol berada tepat di jalur inspeksi kamera, sehingga kejernihannya sangat penting. Selama persiapan lini dan operasi berkelanjutan, area kritis ini harus tetap sepenuhnya bebas dari tetesan air, debu, atau penghalang lainnya. Bahkan keberadaan air atau kotoran dalam jumlah kecil di sekitar leher botol dapat secara signifikan memengaruhi pandangan kamera terhadap area penyegelan, yang berpotensi memengaruhi proses evaluasi skala abu-abu. Hal ini dapat menyebabkan pembacaan yang tidak akurat dan memengaruhi keandalan Mesin Inspeksi Penyegelan Visual.
Bagi operator dan integrator lini, ini berarti titik inspeksi harus diperlakukan sebagai lingkungan inspeksi optik khusus, bukan sekadar zona transfer konveyor sederhana. Menjaga garis pandang yang kering dan jernih di sekitar leher botol sangat penting agar Mesin Inspeksi Penyegelan Visual kami dapat memanfaatkan kamera resolusi tinggi dan lensa 360 derajat secara efektif, memastikan area penyegelan dinding samping tertangkap secara presisi sesuai yang diinginkan untuk deteksi cacat yang akurat.
Kendalikan Getaran Sebelum Komisioning
Getaran pada bagian leher botol merupakan tantangan pemasangan kritis lainnya yang dapat sangat mengganggu kinerja Mesin Inspeksi Penyegelan Visual. Jika ada getaran yang teramati di lokasi pemasangan inspeksi, perangkat penjepit berukuran 60–80 mm harus ditambahkan. Tindakan penjepitan ini dirancang khusus untuk menstabilkan wadah pada saat yang tepat saat gambar diambil, mencegah pergerakan yang tidak diinginkan.
Stabilisasi ini sangat penting karena prinsip mesin inspeksi melibatkan pertama-tama menemukan tutup botol secara akurat dan kemudian menetapkan area deteksi melingkar yang presisi. Jika leher botol bergerak sedikit pun selama pengambilan gambar, tampilan inspeksi dapat menjadi tidak stabil, menyebabkan gambar buram atau area deteksi bergeser. Ketidakkonsistenan semacam itu secara langsung mempengaruhi presisi ambang batas keabuan dan akurasi keseluruhan Mesin Inspeksi Segel Visual. Perangkat penjepit yang diposisikan dengan benar memastikan penyajian yang lebih stabil, sehingga menjaga integritas prinsip inspeksi.
Pendalaman Prinsip Inspeksi
Inti dari Mesin Inspeksi Segel Visual kami terletak pada prinsip inspeksinya yang canggih. Mesin ini menggunakan kamera resolusi tinggi yang terintegrasi dengan lensa dinding samping 360 derajat yang unik. Kombinasi ini memungkinkan fotografi komprehensif dari seluruh dinding samping area segel, memastikan tidak ada bagian segel yang terlewatkan.
Daftar Periksa Pra-Peluncuran Praktis
Untuk memastikan pengoperasian optimal dan efisiensi maksimum Mesin Inspeksi Penyegelan Visual Anda, sangat disarankan untuk meninjau lini dengan daftar periksa sederhana ini sebelum menjalankan produksi melalui stasiun inspeksi:
Ketika kondisi-kondisi ini dipenuhi dengan cermat, Mesin Inspeksi Penyegelan Visual kami dapat secara andal menjalankan inspeksi penyegelan online 360 derajat tanpa kontak dan secara akurat menolak produk cacat sesuai ambang batas skala abu-abu yang dikonfigurasi. Dengan kecepatan inspeksi mencapai hingga 72.000 kaleng/jam, menjaga penyajian mekanis yang stabil dan kondisi lingkungan yang presisi tetap menjadi hal yang paling utama untuk operasi berkecepatan tinggi yang akurat.