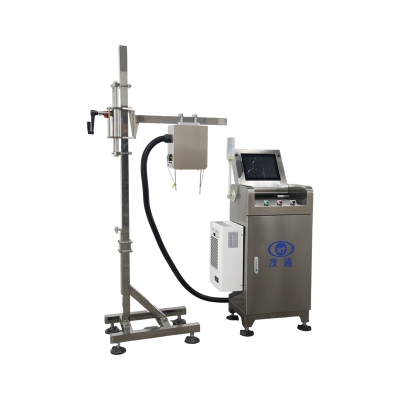
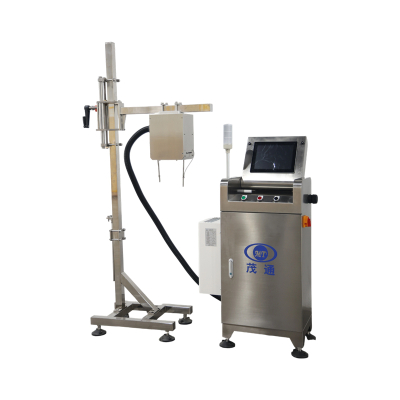
Tempatkan Mesin Deteksi Level Cairan Botol Kaca Anda untuk Penolakan yang Stabil
Mesin Deteksi Level Cairan Botol Kaca hanya seandal kondisi konveyor di sekitarnya. Bagi pembeli yang merencanakan peningkatan inline, Mesin Deteksi Level Cairan Botol Kaca dirancang untuk lini pengemasan botol kaca (hingga 1000 botol/menit) dan memeriksa level cairan rendah secara online menggunakan pencitraan dan analisis kamera, lalu menolak botol yang tidak memenuhi syarat secara otomatis. Kunci hasil yang stabil sederhana: tempatkan Mesin Deteksi Level Cairan Botol Kaca pada konveyor jalur tunggal setelah pengisi, dan siapkan konveyor agar setiap botol menghadirkan batas level cairan yang bersih dan dapat diulang.

Pasang setelah pengisi pada jalur tunggal
Lokasi pemasangan yang ditentukan untuk Mesin Deteksi Level Cairan Botol Kaca Mesin Deteksi Level Cairan Botol Kaca adalah pada konveyor jalur tunggal setelah pengisi, di mana level cairan terstratifikasi dan garis batas yang jelas dapat terlihat. Penempatan ini mendukung pencitraan yang konsisten dan memastikan sistem dapat menghubungkan setiap botol ke hasil inspeksi dan keputusan penolakan.
Dalam diskusi pengadaan, ini adalah pertanyaan pertama yang harus diselesaikan: dapatkah lini menyediakan bagian jalur tunggal khusus setelah pengisian, dan dapatkah bagian tersebut menjaga pergerakan botol cukup stabil untuk pengambilan gambar kamera dan kontrol waktu?
Tiga kondisi konveyor yang harus dikonfirmasi sebelum pemasangan
Mesin Deteksi Level Cairan Botol Kaca Mesin Deteksi Level Cairan Botol Kaca menetapkan tiga persyaratan lokasi pemasangan. Masing-masing secara langsung memengaruhi apakah kamera dapat “melihat” level dengan jelas dan apakah waktu penolakan tetap akurat.
Jarak antar botol harus lebih besar dari 2 cm
Jarak antar botol pada jalur konveyor harus lebih besar dari 2 cm. Jarak ini mendukung identifikasi botol yang bersih dan menghindari satu botol mengganggu botol berikutnya secara visual pada gambar yang diambil. Ketika Mesin Deteksi Level Cairan Botol Kaca dievaluasi pada throughput tinggi, memverifikasi jarak ini pada kecepatan operasi normal adalah cara praktis untuk mengurangi risiko komisioning.
Sediakan jalur lurus sepanjang 2 meter tanpa penyumbatan botol
Jalur konveyor memerlukan jalur lurus sepanjang 2 meter tanpa penyumbatan botol. Bagian lurus membantu sistem mempertahankan penyajian botol yang stabil di titik inspeksi dan memberikan ruang bagi komponen inspeksi serta koordinasi penolakan.
Pastikan stratifikasi level cairan dan garis batas yang jelas
Pada posisi deteksi, permukaan cairan harus terstratifikasi, dan garis batas permukaan cairan yang jelas harus terlihat. Karena Mesin Deteksi Level Cairan Botol Kaca menggunakan pencitraan kamera dan analisis gambar, batas yang terlihat ini adalah fitur yang dievaluasi sistem saat menentukan apakah botol kurang terisi.
Cara alur kerja inspeksi dan penolakan berbasis kamera berjalan
Pada lini pengemasan, Mesin Deteksi Level Cairan Botol Kaca MT-RB-CYW-02 mengikuti urutan yang ditentukan yang menghubungkan botol tertentu dengan tindakan penolakan tertentu.
Sensor pemosisian → Botol tiba → Unit kontrol mencatat ID botol dan nilai encoder → Pengambilan gambar kamera Stasiun 1 → Analisis prosesor gambar → Tampilan HMI → Keputusan unit kontrol → Sinyal PLC → Penolak menolak ID botol yang sesuai
Secara praktis, sensor posisi mendeteksi kedatangan botol. Unit kontrol mencatat ID botol dan nilai encoder saat ini, dan sensor memicu kamera Stasiun 1 untuk mengambil gambar level cairan. Prosesor gambar mengevaluasi gambar dan mengirimkan hasil ke HMI untuk tampilan dinamis, lalu mengirimkan hasil akhir ke unit kontrol. Jika botol dinilai tidak memenuhi syarat untuk level cairan, PLC memberi tahu penolak untuk mengeluarkan botol dengan ID tercatat yang sesuai.
Bagi pembaca yang membandingkan solusi, keterkaitan ujung ke ujung ini—waktu sensor, asosiasi ID/encoder, pengambilan gambar kamera, pemrosesan, keluaran PLC, dan penolakan—mendefinisikan apa yang dimaksud dengan “inspeksi online” untuk Mesin Deteksi Level Cairan Botol Kaca.
Spesifikasi yang biasanya diverifikasi pembeli untuk kesesuaian lini
Mesin Deteksi Level Cairan Botol Kaca diposisikan sebagai Detektor Level Cairan Botol Kaca untuk botol kaca, dengan parameter yang dinyatakan berikut.
Parameter peralatan Mesin Deteksi Level Cairan Botol Kaca
| Item | Spesifikasi |
|---|---|
| Nama peralatan | Detektor Level Cairan Botol Kaca |
| Model | Mesin Deteksi Level Cairan Botol Kaca |
| Wadah yang berlaku | Botol kaca |
| Kapasitas produk | 100 mL hingga 1000 mL |
| Kecepatan produksi | 1000 botol/menit |
| Lini produksi yang berlaku | Lini pengemasan botol kaca tidak melebihi 1000 botol/menit |
| Lokasi pemasangan | Konveyor jalur tunggal setelah pengisi (dengan stratifikasi level cairan) |
| Konten deteksi | Deteksi level cairan rendah |
| Akurasi deteksi | ±2 mm |
| Tingkat penolakan | ≥99,9% |
| Tingkat penolakan palsu | ≤0,05% |
Kondisi lokasi dan utilitas
| Item | Spesifikasi |
|---|---|
| Suhu lingkungan optimal | 5°C hingga 40°C |
| Kelembapan lingkungan optimal | 50–65% RH |
| Ketinggian optimal | 5–3000 m |
| Catu daya utama | 3 × 380 AC ±10%, 50 Hz, 3 PH+N+PE |
| Catu daya penerangan | 220 V, 50 Hz, satu fasa |
| Daya total | Sekitar 1,0 kW |
| Tegangan kontrol | 24 VDC |
| Tingkat kebisingan | ≤85 dB |
Nilai-nilai ini sering digunakan selama tinjauan desain lini untuk memastikan apakah Mesin Deteksi Level Cairan Botol Kaca dapat diintegrasikan tanpa pengerjaan ulang.
Daftar periksa pemasangan untuk tim pengadaan dan komisioning
Sebelum memasang Mesin Deteksi Level Cairan Botol Kaca setelah pengisi, tim biasanya mengonfirmasi item berikut pada konveyor aktual:
Untuk detail produk lebih lanjut, lihat halaman khusus Mesin Deteksi Level Cairan Botol Kaca. Konteks proses terkait juga dijelaskan dalam Inspeksi Level Isi Botol dan catatan yang lebih luas tentang Teknologi Inspeksi Visual.