Pasang Mesin Deteksi Kebocoran Botol PP dengan Cara yang Benar
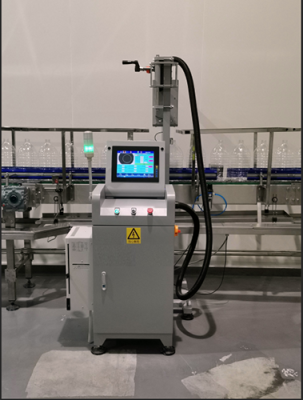
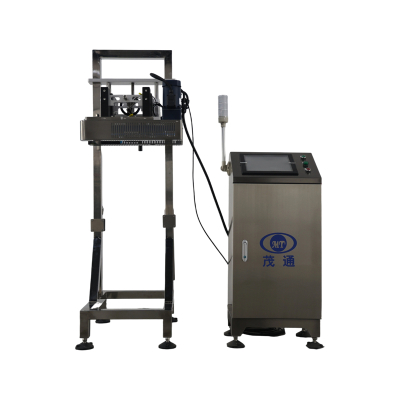
Mesin Deteksi Kebocoran Botol PP biasanya diintegrasikan pada jalur pengemasan untuk mengevaluasi kualitas penyegelan film aluminium pada tutup botol PET/PE. Dalam praktiknya, hasil yang andal lebih bergantung pada pemasangan Mesin Deteksi Kebocoran Botol PP di posisi yang tepat, bukan pada “penyetelan nanti”, lalu memastikan kondisi daya, pembumian, dan udara bertekanan sebelum memulai.

Mesin Deteksi Kebocoran Botol PP biasanya diintegrasikan pada jalur pengemasan untuk mengevaluasi kualitas penyegelan film aluminium pada tutup botol PET/PE. Dalam praktiknya, hasil yang andal lebih bergantung pada pemasangan Mesin Deteksi Kebocoran Botol PP di posisi yang tepat, bukan pada “penyetelan nanti”, lalu memastikan kondisi daya, pembumian, dan udara bertekanan sebelum memulai.
Bagaimana Mesin Deteksi Kebocoran Botol PP mengevaluasi kualitas penyegelan foil
Prinsip inspeksi yang dijelaskan untuk Mesin Deteksi Kebocoran Botol PP mengikuti pola termal yang terbentuk setelah pemanasan elektromagnetik pada aluminium foil. Setelah penyegelan, panas berpindah ke tutup melalui konduksi. Kamera pencitraan termal inframerah menangkap distribusi panas pada permukaan tutup, dan distribusi yang tertangkap digunakan untuk mencerminkan tingkat kompresi antara gasket dan tutup botol—secara tidak langsung menunjukkan kualitas segel. Ketika terjadi cacat, distribusi panas menjadi tidak normal.

Cara umum untuk menafsirkan hasil adalah dengan menghubungkan sumber cacat dengan tanda tangan termalnya:
| Penyebab cacat | Jenis cacat | Karakteristik distribusi panas |
|---|---|---|
| Masalah film aluminium | Hilang, rusak, terbalik | Distribusi panas tidak lengkap |
| Masalah mesin penyegel | Tutup longgar, tutup miring | Konduksi panas tidak mencukupi, suhu rendah |
| Masalah mesin penyegel elektromagnetik | Segel palsu, segel berlebihan | Suhu terlalu tinggi atau terlalu rendah |
Deskripsi produk yang sama juga mencatat metode perangkat lunak pemrosesan citra Maotong, algoritma pemrosesan sinyal digital DSP yang unik, dan merujuk pada pembelajaran mendalam sebagai teknologi inti yang dikembangkan melalui penelitian dan pengembangan jangka panjang.
Di mana menempatkan Mesin Deteksi Kebocoran Botol PP pada konveyor
Untuk pengujian yang paling andal, panduan pemasangan Mesin Deteksi Kebocoran Botol PP menetapkan penempatannya setelah penyegel elektromagnetik dan pemasangannya pada jalur konveyor lurus sepanjang 1,5–2 meter.
Penempatan ini penting karena inspeksi bergantung pada pola panas pasca-penyegelan: memasang terlalu dekat, pada tikungan, atau di bagian transportasi yang tidak stabil dapat mengurangi konsistensi citra termal yang ditangkap saat bergerak cepat.
Ruang, struktur, dan kondisi lingkungan
Sebelum integrasi mekanis, pastikan ruang pemasangan dan lingkungan dasar sesuai dengan kondisi yang tercantum untuk Mesin Deteksi Kebocoran Botol PP:
| Barang | Persyaratan |
|---|---|
| Dimensi keseluruhan | 600 mm × 500 mm × 1700 mm |
| Berat | Sekitar 50 kg |
| Struktur rangka | Baja tahan karat 304, dipasang pada sabuk konveyor |
| Suhu | 0°C hingga 50°C |
| Kelembaban relatif | 10% hingga 80% |
Koneksi daya, pembumian, dan udara bertekanan
Stabilitas komisioning untuk Mesin Deteksi Kebocoran Botol PP bergantung pada pemeriksaan pra-koneksi yang disiplin. Catatan pemasangan menekankan pemeriksaan kabel dan pembumian sebelum catu daya dihubungkan, karena komponen elektronik sensitif terhadap listrik statis.
Persyaratan kelistrikan
Mesin Deteksi Kebocoran Botol PP mencantumkan persyaratan kelistrikan berikut:
Sebelum menghubungkan daya, periksa semua kabel apakah ada yang longgar dan verifikasi kabel pembumian kotak kontrol rak. Saat menghubungkan perangkat eksternal, pastikan perangkat utama dan perangkat eksternal dalam keadaan MATI terlebih dahulu, lalu nyalakan daya setelah terhubung.
Persyaratan udara bertekanan
Udara bertekanan diperlukan untuk pengoperasian, dengan tekanan yang ditentukan:
Seperti halnya koneksi listrik, pastikan saluran udara terkompresi terhubung dengan benar dan berada dalam rentang tekanan yang dinyatakan sebelum menjalankan Mesin Deteksi Kebocoran Botol PP.
Parameter kinerja yang biasanya diverifikasi pembeli selama integrasi lini
Untuk pengadaan dan pencocokan lini, deskripsi produk menyediakan parameter berikut untuk Mesin Deteksi Kebocoran Botol PP:
| Parameter | Spesifikasi |
|---|---|
| Kecepatan inspeksi maksimum | > 300 botol/menit |
| Diameter tutup yang berlaku | 20–200 mm |
| Diameter botol yang berlaku | 25–250 mm |
| Tinggi botol | ≤ 500 mm |
| Tingkat deteksi | ≥ 99,99% |
| Tingkat penolakan yang salah | ≤ 0,03% |
Fungsi tambahan yang tercantum meliputi pelacakan produk adaptif, penolakan produk cacat yang akurat dan berkecepatan tinggi, pengoperasian antarmuka manusia-mesin, alarm cahaya saat terjadi benturan, menu berbahasa Mandarin, bantuan jarak jauh 24 jam, serta penolakan dan penghentian secara berkelanjutan.
Untuk detail halaman produk, lihat Mesin Deteksi Kebocoran Botol PP, atau telusuri kategori yang lebih luas di Inspeksi Pencitraan Inframerah.
Catatan penanganan, pembongkaran, dan penyimpanan untuk mencegah kerusakan saat pemasangan
Catatan pemasangan peralatan mencakup panduan penanganan yang praktis. Selama pengangkutan, peralatan harus diamankan dan dikemas, serta sensor harus dilindungi dari tekanan atau tegangan. Bahan tahan lembap dan tahan benturan direkomendasikan, dan muatan harus diamankan pada kendaraan pengangkut. Untuk pembongkaran, peralatan pemuatan khusus direkomendasikan, bersama dengan pemasangan yang aman.
Daftar periksa operasi aman untuk produksi harian
Tindakan pencegahan operasi aman untuk Mesin Deteksi Kebocoran Botol PP berfokus pada melindungi bagian yang bergerak dan mencegah kerusakan listrik:
Sebelum menyalakan daya
Selama pengoperasian
Selama pemeliharaan