Mengapa Mesin Deteksi Kebocoran Botol PP Menjaga Segel Induksi Tetap Konsisten
Induksi penyegelan banyak digunakan untuk melindungi integritas produk, tetapi memverifikasi segel aluminium foil pada setiap botol—tanpa memperlambat produksi—bisa jadi sulit. Pemeriksaan manual biasanya memerlukan pembukaan tutup, yang memakan banyak tenaga, subjektif, dan kurang cocok untuk lini berkecepatan tinggi yang berkelanjutan. Sebagai respons, banyak operasi pengemasan mengevaluasi opsi inspeksi non-kontak yang dapat menyaring setiap unit dan secara otomatis menyingkirkan produk cacat.

Apa yang dirancang untuk diperiksa oleh Mesin Deteksi Kebocoran Botol PP
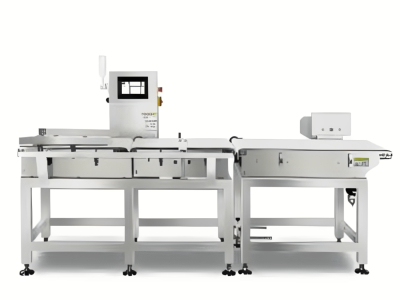
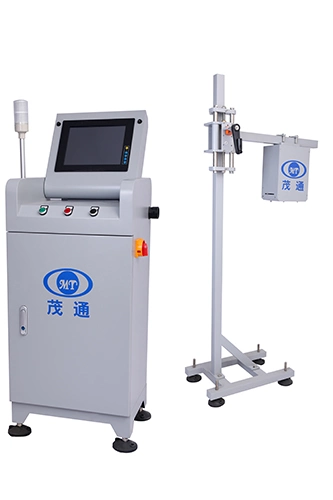
Mesin Deteksi Kebocoran Botol PP digambarkan sebagai sistem inspeksi otomatis penuh untuk memeriksa kualitas segel film aluminium (aluminium foil) pada tutup botol PET/PE. Mesin ini diposisikan untuk inspeksi online non-kontak dan ditetapkan untuk kecepatan inspeksi maksimum lebih dari 300 botol per menit.
Bagi pembeli yang membandingkan pendekatan inspeksi, inspeksi visual tradisional setelah membuka tutup dapat sederhana tetapi memakan waktu dan subjektif. Opsi modern umumnya mencakup solusi visi mesin berbasis kamera dan pencitraan termal inframerah, keduanya bertujuan untuk throughput yang lebih tinggi dan aturan keputusan yang lebih konsisten.
Target akurasi deteksi yang biasanya diperiksa pembeli terlebih dahulu
Saat menentukan Mesin Deteksi Kebocoran Botol PP, dua angka kinerja menjadi pusat perhatian:
Dalam istilah pengadaan praktis, tingkat deteksi menunjukkan seberapa andal Mesin Deteksi Kebocoran Botol PP menandai segel yang tidak normal, sedangkan tingkat penolakan palsu mencerminkan seberapa sering produk yang dapat diterima mungkin ditolak secara tidak perlu. Untuk lini yang berjalan dengan kecepatan tinggi, menjaga penolakan palsu tetap terkendali itu penting karena memengaruhi hasil, pengerjaan ulang, dan penanganan di hilir.
Mesin Deteksi Kebocoran Botol PP juga terdaftar dengan pelacakan produk adaptif dan penolakan produk cacat yang cepat dan akurat, yang biasanya dievaluasi bersama dua metrik akurasi selama pengujian penerimaan.
Bagaimana pencitraan termal inframerah digunakan setelah penyegelan induksi
Mesin Deteksi Kebocoran Botol PP bekerja dengan mengevaluasi karakteristik termal yang muncul setelah penyegelan induksi elektromagnetik:
Poin kunci dalam prinsip inspeksi yang dinyatakan adalah bahwa distribusi panas yang tertangkap secara langsung mencerminkan tingkat kompresi antara gasket dan tutup botol, yang secara tidak langsung mencerminkan kualitas segel. Mesin Deteksi Kebocoran Botol PP kemudian menggabungkan citra termal dengan metode pengolahan citra untuk mendeteksi berbagai kondisi cacat.
Menafsirkan penyebab cacat melalui pola distribusi termal
Mesin Deteksi Kebocoran Botol PP menghubungkan penyebab cacat dengan perilaku distribusi termal yang dapat dikenali:
•Masalah mesin penyegel elektromagnetik (segel palsu, segel berlebih): kondisi di mana suhu terlalu tinggi atau terlalu rendah.

Bagi tim produksi, pemetaan ini membantu mengarahkan pemecahan masalah ke sumber yang paling mungkin—penempatan atau kondisi foil, penyelarasan penutup atau kontak terkait torsi, atau pengaturan penyegelan induksi—sementara Mesin Deteksi Kebocoran Botol PP terus melakukan penyaringan di jalur produksi.
Kondisi pemasangan dan pengoperasian yang memengaruhi stabilitas
Penempatan adalah bagian dari pencapaian hasil yang stabil. Mesin Deteksi Kebocoran Botol PP ditetapkan untuk dipasang setelah penyegel elektromagnetik, sebaiknya pada bagian konveyor lurus sepanjang 1,5–2 meter.
Parameter operasional dan utilitas utama yang tercantum untuk Mesin Deteksi Kebocoran Botol PP meliputi:
Karena penolakan memerlukan udara bertekanan, pembeli sering memverifikasi kualitas udara dan stabilitas tekanan selama commissioning. Jika diperlukan QA pengemasan yang lebih luas, beberapa lini menggabungkan inspeksi segel dengan sistem inspeksi visi lain atau pemeriksaan kontainer di hilir untuk membentuk gerbang cacat yang lebih lengkap.
Apa yang perlu dikonfirmasi selama pengadaan dan integrasi lini
Sebelum memfinalkan keputusan pembelian, merupakan hal umum untuk mengonfirmasi bahwa Mesin Deteksi Kebocoran Botol PP sesuai dengan:
Ketika operasi juga menjalankan pemeriksaan yang berfokus pada kebocoran pada paket lain, tim pengadaan dapat melakukan referensi silang terhadap target kinerja inspeksi dan penolakan yang digunakan dalam alur kerja Deteksi Kebocoran yang lebih luas—sambil tetap menyelaraskan kriteria penerimaan dengan metode inspeksi segel spesifik yang digunakan di sini.