Tangkap Kesalahan Inkjet Karton Lebih Awal dengan Inspeksi Pengkodean Kotak Luar
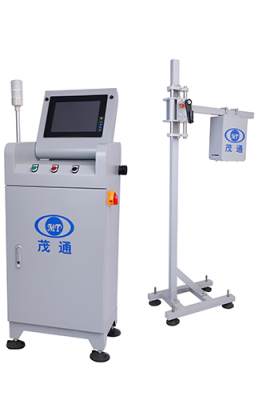
Pada jalur karton minuman dan kotak luar, kode inkjet yang tidak terbaca atau salah dapat terbawa ke proses hilir jika tidak diperiksa tepat setelah pencetakan. Inspeksi Pengkodean Kotak Luar berfungsi sebagai gerbang kualitas online non-kontak, memverifikasi keberadaan dan keterbacaan kode saat karton bergerak di konveyor. Sistem ini kemudian secara otomatis menolak karton yang tidak memenuhi syarat. Bagi pembeli yang menginginkan ketertelusuran kemasan yang konsisten tanpa mengandalkan pemeriksaan manual terus-menerus, Inspeksi Pengkodean Kotak Luar dirancang untuk membuat kualitas pengkodean lebih andal, dari satu shift ke shift berikutnya.

Di Mana Inspeksi Pengkodean Kotak Luar Berada pada Jalur Karton
Inspeksi Pengkodean Kotak Luar terutama digunakan dalam lini produksi karton untuk karton minuman dan kotak luar. Fokus utamanya adalah pemantauan online kualitas pengkodean inkjet dan penghapusan otomatis karton cacat. Poin praktis untuk integrasi adalah penempatannya: lokasi pemasangan yang direkomendasikan adalah 1,5–2 meter tepat di belakang printer inkjet pada lini produksi. Posisi yang dekat ini membantu memastikan cacat cetak terdeteksi dan ditangani sebelum karton masuk ke tahap pengemasan atau sirkulasi hilir, mencegah pengerjaan ulang yang mahal dan meningkatkan efisiensi lini secara keseluruhan.
Yang krusial, sistem Inspeksi Pengkodean Kotak Luar dapat memeriksa karton dengan berbagai warna. Ini merupakan keunggulan signifikan di pabrik dunia nyata di mana estetika karton sering berubah di berbagai lini produk atau SKU. Dalam banyak evaluasi pembelian, kemampuan “mendukung berbagai warna” ini ditinjau bersama persyaratan kecepatan inspeksi dan ruang yang tersedia di belakang printer, menjadikannya solusi serbaguna untuk beragam rentang produk. Bagi mereka yang mendefinisikan apa yang dimaksud dengan “inspeksi + penolakan” pada lini karton, titik awal yang baik adalah menjelajahi halaman produk untuk Mesin Inspeksi Pengkodean Karton.
Cara Alur Kerja Inspeksi dan Penolakan Daring Beroperasi
Prinsip deteksi Inspeksi Pengkodean Kotak Luar berakar pada alur kerja inline, memanfaatkan pencitraan digital dan keputusan penolakan otomatis. Prosesnya berlangsung dalam lima tahap yang jelas:

Secara operasional, hal ini mengubah verifikasi kode rutin menjadi proses berkelanjutan tanpa kontak—bukan lagi mengambil sampel dari lini untuk tinjauan visual yang sering. Otomatisasi ini memastikan kontrol kualitas yang konsisten tanpa kesalahan manusia, faktor kritis untuk produksi bervolume tinggi. Bagi banyak lini produksi, nilai praktis Inspeksi Pengkodean Kotak Luar terletak pada kemampuannya memadukan penilaian (lulus/gagal) dengan tindakan langsung (penolakan otomatis) secara mulus dalam satu alur yang konsisten dan sangat efisien, sehingga meningkatkan kontrol kualitas secara signifikan.
Cacat Apa yang Dapat Dideteksi oleh Inspeksi Pengkodean Kotak Luar
Cakupan inspeksi untuk Inspeksi Pengkodean Kotak Luar secara khusus menyasar kualitas cetak inkjet dan kesalahan pengkodean umum yang memengaruhi informasi produksi dan ketertelusuran. Cakupan cacat sistem yang luas meliputi:
Informasi produk memberikan angka kinerja deteksi berdasarkan data eksperimen teoretis. Tingkat penolakan keliru yang rendah sebesar ≤0,03% dinyatakan, yang berarti sangat sedikit produk baik yang salah ditolak. Tingkat penolakan sangat tinggi, tercatat >99,8% untuk kondisi “karakter tunggal hilang >30%”, >99,93% untuk cetakan kabur, dan >99,99% untuk beberapa cacat kritis lainnya. Bagi tim pengadaan, memetakan jenis cacat ini secara langsung ke realitas operasional mereka adalah kunci untuk memanfaatkan Inspeksi Pengkodean Kotak Luar guna mencegah konten yang salah atau kode yang tidak terbaca mencapai konsumen atau proses hilir, sehingga melindungi integritas merek dan memastikan kepatuhan.
Fitur Teknis yang Biasanya Dievaluasi Pembeli Terlebih Dahulu
Saat menilai Inspeksi Pengkodean Kotak Luar untuk integrasi ke dalam produksi rutin, pembeli sering memprioritaskan tiga kriteria dasar “harus cocok”: kecepatan, perlindungan lingkungan, dan kemudahan operasional:
Selain itu, deskripsi sistem mencantumkan fungsi operasional yang mendukung manajemen kualitas sehari-hari: pembelajaran mandiri AI, HMI multi-level yang dapat dikonfigurasi, fungsi yang dapat disesuaikan, dan penyimpanan otomatis gambar cacat harian dengan periode retensi yang dapat dikonfigurasi. Penolakan berkelanjutan dengan penanganan waktu henti otomatis dan dukungan jarak jauh 24/7 juga merupakan fitur yang dinyatakan. Dari perspektif hasil, posisi yang dinyatakan dari Inspeksi Pengkodean Kotak Luar adalah untuk mengurangi ketergantungan pada pemeriksaan manual yang berulang, mempertahankan efisiensi produksi melalui verifikasi inline, dan menjaga hasil pengkodean tetap selaras dengan standar teknis produsen, yang pada akhirnya berkontribusi pada proses jaminan kualitas yang lebih kuat dan hemat biaya.
Spesifikasi Utama Sekilas
| Barang | Spesifikasi Inspeksi Pengkodean Kotak Luar |
|---|---|
| Metode Inspeksi | Daring, non-kontak |
| Kecepatan yang Berlaku | Hingga 60 karton/menit |
| Lokasi Instalasi | 1,5–2 m lurus di belakang printer inkjet |
| Aplikasi Utama | Jalur produksi karton |
| Warna Karton | Berbagai warna didukung |
| Peringkat Keamanan | IP65 |
| Penanganan Cacat | Penolakan otomatis |
Daftar Periksa Penyiapan Praktis untuk Inspeksi Pengkodean Kotak Luar
Untuk diskusi implementasi, sistem Inspeksi Pengkodean Kotak Luar biasanya ditentukan menggunakan daftar periksa yang sederhana, selaras dengan prinsip operasi dan spesifikasi yang dipublikasikan. Ini memastikan integrasi yang lancar dan kinerja optimal:
Jika langkah Anda berikutnya melibatkan penawaran harga atau diskusi konfigurasi terperinci, Anda dapat menemukan halaman produk resmi di sini: Inspeksi Pengkodean Kotak Luar.