Inspeksi Pencitraan Inframerah Botol Produk Kesehatan Menjaga Segel Tetap Pada Jalurnya
Dalam pengemasan berkecepatan tinggi, segel aluminium foil sering kali diverifikasi terlambat—setelah penanganan hilir sudah menambah biaya dan kompleksitas. Inspeksi Pencitraan Inframerah Botol Produk Kesehatan menutup celah itu dengan mengintegrasikan verifikasi kualitas segel langsung secara inline, tepat setelah penyegelan elektromagnetik (induksi). Dengan menggunakan pencitraan termal inframerah non-kontak, sistem ini mengevaluasi pola distribusi panas pada setiap permukaan tutup, menandai pola abnormal yang menunjukkan cacat penyegelan, dan menghubungkan hasilnya ke penolakan hilir melalui pelacakan adaptif.

Mengapa Inspeksi Segel Inline Penting pada 300 Botol Per Menit
Pada botol PET/PE yang menggunakan segel aluminium foil, segel dibuat melalui pemanasan elektromagnetik yang melelehkan film penyegel panas. Momen setelah penyegelan juga merupakan saat bukti termal dari proses tersebut paling terlihat. Sistem Inspeksi Pencitraan Inframerah Botol Produk Kesehatan dirancang untuk memanfaatkan jendela singkat tersebut secara efektif—menangkap distribusi panas permukaan tutup dari langkah penyegelan dan mengubahnya menjadi keputusan inspeksi tanpa menyentuh produk.
Sistem ini berfungsi sebagai solusi inspeksi otomatis penuh untuk kualitas segel aluminium foil pada tutup botol PET/PE, mencapai throughput maksimum lebih dari 300 botol per menit dan menampilkan pelacakan produk adaptif untuk mendukung operasi jalur berkecepatan tinggi.
Bagaimana Pencitraan Termal Inframerah Menunjukkan Kualitas Segel
Metode inspeksi bergantung pada fisika penyegelan:
Distribusi panas yang tertangkap ini secara langsung mencerminkan tingkat kompresi antara gasket dan tutup botol, yang secara tidak langsung mencerminkan kualitas segel. Ketika terjadi cacat segel, distribusi panas menjadi tidak normal.

Bagi tim produksi, hubungan antara penyebab proses umum dan indikasi termal dapat diringkas:
| Penyebab cacat | Jenis cacat | Indikasi distribusi panas |
|---|---|---|
| Masalah film aluminium | Hilang, rusak, terbalik | Distribusi panas tidak lengkap |
| Masalah mesin penyegel | Tutup longgar, tutup miring | Konduksi panas tidak mencukupi, suhu rendah |
| Masalah penyegelan elektromagnetik | Segel palsu, segel berlebihan | Suhu terlalu tinggi atau terlalu rendah |
Pada akhirnya, hal ini menjadikan sistem Inspeksi Pencitraan Inframerah Botol Produk Kesehatan sebagai langkah inspeksi inline non-kontak yang secara intrinsik terkait dengan proses penyegelan sebelumnya.
Pemrosesan, Pelacakan, dan Penolakan dalam Satu Urutan
Inspeksi yang cepat hanya memberikan nilai ketika tetap tersinkronisasi dengan aliran produk. Sistem ini menggabungkan penangkapan citra termal dengan analisis perangkat lunak dan fitur integrasi lini untuk operasi yang stabil pada kecepatan tinggi.
Sistem Inspeksi Pencitraan Inframerah Botol Produk Kesehatan memiliki beberapa kemampuan utama, seperti:
Kinerja dan Rentang Aplikasi
| Barang | Spesifikasi |
|---|---|
| Kecepatan inspeksi maksimum | Lebih dari 300 botol/menit |
| Tingkat deteksi | ≥99,99% |
| Tingkat penolakan yang salah | ≤0,03% |
| Diameter tutup yang berlaku | 20–200 mm |
| Diameter botol yang berlaku | 25–250 mm |
| Tinggi botol | ≤500 mm |
Lokasi Pemasangan dan Persyaratan Lokasi
Karena inspeksi bergantung pada pola termal dari penyegelan induksi, penempatannya yang tepat pada konveyor bersifat fundamental, bukan sekadar opsional.
Lokasi pemasangan ditentukan di hilir penyegel elektromagnetik pada bagian konveyor lurus sepanjang 1,5–2 m.
Persyaratan persiapan lokasi meliputi:
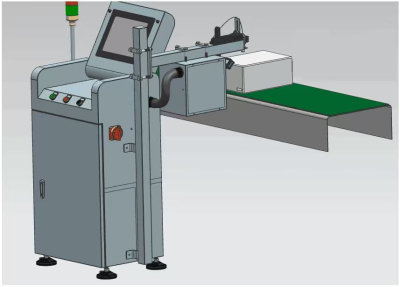
Struktur Peralatan
Keselamatan Operasi untuk Lingkungan Produksi Nyata
Protokol keselamatan paling efektif jika diintegrasikan ke dalam komisioning dan operasi rutin. Tindakan pencegahan operasi untuk Inspeksi Pencitraan Inframerah Botol Produk Kesehatan menekankan personel terlatih, menjaga penutup pelindung tetap terpasang, dan menghindari interaksi yang tidak aman dengan mekanisme penolakan dan sensor.
Persyaratan Keselamatan Inti
Konfirmasi Sebelum Komisioning
Sebelum integrasi, pastikan bahwa ukuran botol dan tutup berada dalam rentang yang ditentukan, bahwa jalur dapat menyediakan bagian konveyor lurus yang ditentukan setelah penyegel elektromagnetik, dan bahwa daya, pembumian, serta udara bertekanan memenuhi persyaratan yang ditentukan. Untuk mempelajari lebih lanjut tentang spesifikasi produk dan opsi konfigurasi, silakan kunjungi halaman resmi untuk Inspeksi Pencitraan Inframerah Botol Produk Kesehatan.